Гибкая технология изготовления кованых поршней в мелкосерийном производстве Текст научной статьи по специальности «Механика и машиностроение»
КОВАНЫЙ ПОРШЕНЬ / ИЗОТЕРМИЧЕСКАЯ ШТАМПОВКА / ЗАГОТОВКА / НАДЁЖНОСТЬ / ДОЛГОВЕЧНОСТЬ / МЕХАНИЧЕСКАЯ ОБРАБОТКА / FORGED PISTON / ISOTHERMAL FORGING / BILLET / RELIABILITY / DURABILITY / MECHANICAL PROCESSING
Аннотация научной статьи по механике и машиностроению, автор научной работы — Поседко В. Н., Шибаев О. В.
Приводятся сведения о назначении, особенностях конструкции, работы и преимуществах кованых поршней, а также процессе изготовления заготовок и механической обработки таких поршней.
i Надоели баннеры? Вы всегда можете отключить рекламу.
Похожие темы научных работ по механике и машиностроению , автор научной работы — Поседко В. Н., Шибаев О. В.
Комплексный подход к созданию и организации производства поршней дизельных двигателей из быстрозакристаллизованных заэвтектических силуминов
Перспективные физико-химические методы обработки стекла концентрированными потоками энергии
Тангенциальная компенсация крутильных колебаний заготовки в технологической системе комбинированной режуще-деформирующей обработки
Конструкционные материалы для поршней ДВС
Совершенствование технологии механической обработки тонкостенного поршня ДВС
i Не можете найти то, что вам нужно? Попробуйте сервис подбора литературы.
i Надоели баннеры? Вы всегда можете отключить рекламу.
Flexible technology of forged piston manufacturing in a small-scale production
The information on the purpose, engineering and construction work, and the benefits of forged pistons as well as the process of casting and machining of such pistons are given in the article.
Текст научной работы на тему «Гибкая технология изготовления кованых поршней в мелкосерийном производстве»
5. Максимов Ю.В. Повышение производительности обработки штоков пневио- и гидроцилиндров за счет усовершенствования устройства для комбинированной обработки резанием и поверхностным пластическим деформированием / Реферируемый журнал «Известия МГТУ «МАМИ», №2 (14), Т.2, 2012.
Гибкая технология изготовления кованых поршней в мелкосерийном
к.т.н. Поседко ВН. Шибаев О.В.
Университет машиностроения, Москва 8-9161 274043 Vladimir.Posedko@yandex.ru
Аннотация. Приводятся сведения о назначении, особенностях конструкции, работы и преимуществах кованых поршней, а также процессе изготовления заготовок и механической обработки таких поршней.
Ключевые слова: кованый поршень, изотермическая штамповка, заготовка, надёжность, долговечность, механическая обработка
Созданное на базе кафедры «Технология машиностроения» ООО «НПП Автотехнология — МАМИ» освоило мелкосерийный выпуск кованых поршней (хотя правильнее назвать процесс изготовления заготовки не ковкой, а изотермической штамповкой). Кованые поршни дороже литых, но они имеют ряд неоспоримых преимуществ: стойкость к тепловым и ударным нагрузкам, твердость, долговечность, надежность. Термоциклическая стойкость таких поршней в 5 раз выше, чем литых.
Поршень двигателя внутреннего сгорания (рисунок 1) — одна из самых сложных и ответственных (нагруженных) деталей.
Рисунок 1. Поршень двигателя автомобиля ВАЗ
Инерционные силы, возникающие в кривошипно-шатунном механизме при работе двигателя, увеличивают механические потери, снижают мощность, ресурс и максимальные обороты двигателя. По этой причине поршни современных высокооборотных двигателей изготавливаются из алюминиевых сплавов. Твердость алюминиевого сплава после литья и закалки находится в пределах 85. 95 единиц по шкале Бринеля, для форсированных бензиновых двигателей или для дизелей этого недостаточно. Твердость кованых поршней, изготовленных из предварительно деформированных высококремнистых алюминиевых материалов АК4, АК12Д, (содержание кремния 10.12%), АК18Д (содержание кремния 17.19%) находится в пределах 115.135 единиц, а из гранулированного сплава 1379П доходит до 160 единиц по шкале Бринеля.
В процессе эксплуатации поверхность направляющей части поршня (юбки) должна иметь пятно контакта с поверхностью цилиндра и между указанными поверхностями должна сохраняться необходимая величина диаметрального зазора. Уменьшение пятна контакта приводит к повышенному износу поршня, а уменьшение зазора — к прихватыванию последнего и заклиниванию мотора. Под воздействием сгорающей (в камере сгорания) рабочей смеси поршень нагревается и расширяется. Расширение происходит неравномерно, так как металл в конструкции поршня распределен неодинаково. Кроме нагрева поршень подверга-
ется давлению газов, воздействию сил инерции и, как следствие, деформируется.
Для обеспечения заданного пятна контакта и создания масляного клина в месте контакта с поверхностью цилиндра поршню придают овальную форму в поперечном сечении и бочкообразную в продольном направлении, рисунок 2.
Подбор параметров овально-бочкообразного профиля выполняется для каждой модели поршня с учетом того, что при нагреве в двигателе он должен приближаться в поперечном сечении к окружности, а в продольном — к дуге с большим радиусом кривизны. Подобрать нужные параметры профиля позволяет немалый опыт специалистов, накопленный в ходе многолетних научно-исследовательских работ.
Рисунок 2. Конструктивные особенности поршня: Рисунок 3. Заготовка кованого а — внешний вид поршня; б — схема продольного поршня
профиля; в — схема поперечного профиля головки поршня; г — схема поперечного профиля юбки; д — микропрофиль юбки
Самые ответственные поверхности поршня — отверстие под палец, нижняя часть (юбка) и канавки под компрессионные и маслосъемные кольца.
На упомянутые поверхности конструктор задает высокую точность взаимного расположения наружной и внутренней поверхностей, точность формы и размеров, соответствующие 6-8 квалитетам при высоте микронеровностей поверхности до Яа 0,32 мкм. Для уменьшения трения скольжения на наружной поверхности юбки поршня задается микропрофиль в виде ломаной линии с шагом излома 0,34 миллиметра и углом излома 10°.
Существует несколько технологий изготовления заготовок поршней для двигателей внутреннего сгорания: литье в кокиль, литье под давлением, жидкая штамповка (разновидность литья под давлением), изотермическая штамповка. При изотермической штамповке исходный материал не расплавляют, а предварительно нагревают его до состояния пластической деформации и штампуют на гидравлическом прессе в специальной оснастке.
Заготовки для штамповки нарезают из предварительно деформированного прутка, имеющего необходимый химический состав. Материал для него вначале отливается методом полу непрерывного литья в столб диаметром 400 миллиметров, затем, удаляя поверхностные дефекты литья, механической обработкой обдирают до диаметра 350мм и перепрессовывают до диаметра 80мм.
После предварительного нагрева в печи до температуры штамповки (495°С) мерные заготовки помещают в матрицу и деформируют пуансоном. Далее штампованные заготовки поршней, рисунок 3, проходят необходимую термическую обработку — закалку (выдержка в печи 8 часов при температуре 495°С и охлаждение в воде) и искусственное старение (выдержка в печи 10 часов при температуре 180.. ,200°С).
При механической обработке поршня заданные конструктором требования выдерживаются при совмещении технологической базы с конструкторской базой (осью поршня). Ось, как технологическая база, реализована введением в конструкцию поршня двух внутренних конических поверхностей, одна из которых расположена на поверхности головки, а дру-
гая — около открытого торца юбки. Эти конические поверхности формируются на одной технологической операции (за один установ), сохраняются на протяжении всего технологического процесса и используются при механической обработке наиболее точных наружных поверхностей поршня. Таким образом, реализуется принцип постоянства баз как на этапе изготовления поршня, так и при контроле точности взаимного расположения (соосность головки и юбки, перпендикулярность торца головки и торцов канавок под поршневые кольца к оси поршня и другие) и точности формы поверхностей (профили поперечных и продольных сечений головки и юбки).
Конструкции всех станочных приспособлений, значительная часть которых разработана специалистами «НПП Автотехнология», позволяют быстро переналаживать их для обработки других партий поршней. Для базирования и закрепления поршней по двум коническим поверхностям на операциях механической обработки, на которых формируются головка, юбка и канавки под поршневые кольца, разработаны специализированные станочные приспособления. Схема одного из них показана на рисунке 4.
Рисунок 4. Патрон для получистовой обработки поршня и прорезки канавок под
Высокий процент кремния в металле предопределяет использование твердосплавного инструмента, как универсального, так и специально спроектированного для отдельных операций.
Технологический процесс, разработанный для условий мелкосерийного производства, реализуется на универсальных и специализированных металлорежущих станках. Процесс обеспечения заданной точности начинается с самой первой операции — обдирки, от которой зависит равномерность толщины стенок юбки и головки, рисунок 5. Затем обрабатываются конические поверхности, с помощью которых реализуется ось поршня как теоретическая технологическая база. Далее следуют операции по формированию всех поверхностей, предусмотренных конструкцией поршня.
Рисунок 5. Схемы установки поршня на некоторых операциях механической обработки: а — предварительная токарная обработка заготовки; б — расточка установочных конических поверхностей; в — получистовая обточка головки и юбки, прорезка канавок; г — формирование овально-бочкообразного профиля поршня (утолщенной линией выделены обрабатываемые поверхности)
Наиболее ответственные операции — формирование овально-бочкообразного профиля и чистовая расточка отверстия под палец — выполняются в самом конце технологического процесса. Эти операции осуществляются на высокоточных станках, со шпинделями, установ-
ленными на гидростатических опорах. Финишная обработка выполняется инструментами, оснащенными композиционными материалами. Все это позволяет выдержать высокие требования точности формы и размеров указанных поверхностей, задаваемые конструктором.
Станок для формирования овально-бочкообразного профиля, сконструированный в МГТУ «МАМИ» и обеспечивающий геометрическую точность в пределах ±0,003 миллиметра, запатентован в восьми странах: США, ФРГ, Англии, Франции, Японии, Австрии, Швейцарии и Италии. Поперечный профиль поршня воспроизводится за счет кинематики станка и с помощью несложной переналадки станок позволяет воспроизвести целую гамму овальных профилей. Продольный (бочкообразный) профиль выполняется с помощью легко заменяемой копирной линейки, разрабатываемой для каждой конструкции поршня индивидуально.
Овально-бочкообразный профиль поршня можно воспроизводить и на станках с числовым программным управлением, но станок конструкции МАМИ можно быстрее переналаживать на обработку профиля с другими параметрами, чем станки с ЧПУ.
По единой технологии изготавливаются разнообразные поршни для бензиновых и дизельных двигателей автомобилей, мотоциклов, снегоходов, картингов, глиссеров, легкомоторной авиации и другие. Продукция предприятия известна многим профессионалам, занимающимся форсированием и доводкой двигателей, спортивными автомобилями и мотоциклами.
1. Изотермическая штамповка./ Калпин Ю.Г.: Автомобильная промышленность- 1989- №9-с.27-28.
2. Технология изготовления кованых порней/ Басюк Т.С., Поседко В.Н., Федоренко И.Н., Бузинов В.Г., Шибаев О.В.: Автомобильная промышленность. 2012. № 4. С. 29-31.
3. Технологические процессы машиностроительного производства/ Кузнецов В.А., Черепа-хин А.А., Колтунов И.И. М.: ФОРУМ, 2010. 528 с.
Перспективные физико-химические методы обработки стекла концентрированными потоками энергии
Опальницкий А.И., Петров К.В.
Университет машиностроения, Москва аШк_footbol@mail.ru, 8(929)5784994
Аннотация. В статье выполнен анализ современных физико-химических методов обработки стекла концентрированными потоками энергии. Более подробно рассмотрена гидроабразивная и ультразвуковая алмазная обработка. Показаны схемы гидроабразивной и алмазно-ультразвуковой обработки. Проведено сравнение гидроабразивной обработки с другими методами обработки стекла.
Ключевые слова: ультразвуковая размерная обработка (УЗРО), гидроабразивная обработка, обработка стекла
На сегодняшний день самыми современными и популярными технологиями обработки стекол являются гидроабразивная, лазерная, плазменная, ультразвуковая алмазная обработка. Они являются конкурирующими между собой технологиями, каждая из которых имеет свои достоинства и недостатки. В данной работе рассмотрим преимущества и недостатки метода гидроабразивной и ультразвуковой алмазной обработки [1]. Струя воды не оказывает прямого давления на поверхность стекла. Механическое воздействие осуществляется только на микроскопическом уровне. Поэтому, несмотря на то, что струя воды имеет большую кинетическую энергию, деформация материала отсутствует, и кромка получается ровной, не требующей дополнительной доработки. Современное стекольное производство требует не только высокой производительности и качества изделий, но и возможности обрабатывать очень сложные формы без ограничений по материалу и его толщине. Гидроабразивная резка позволяет выполнять резы любой формы, скошенные кромки, острые углы, маленькие внутренние радиусы, начать резку можно в любом месте, непосредственно врезаясь в материал [2]. А
Форсировка двигателя. Мощностной тюнинг
Мощностной тюнинг (форсирование двигателя) — увеличение мощности и приемистости авто путем доработки двигателя (увеличение степени сжатия и повышение оборотов). О форсировании двигателя ходит масса легенд, на форумах ведутся постоянные споры, но не все понимают, чего именно хочется получить от своего автомобиля, и в какую сумму это обойдется, ведь сделать форсировку даже самого простого двигателя (Ваз-2106, 2108 или «девятки») своими силами достаточно сложно, придется обращаться к специалистам.
Все доработки агрегатов автомобиля связаны с затратами времени и денег, а от качества выполненных работ зависит безопасность владельца автомобиля и окружающих. Вот немногие факторы, которые надо принимать во внимание, задумываясь о тюнинге мотора:
Правила тюнинга двигателя
Практически все бензиновые и дизельные двигатели в большей или меньшей степени пригодны для форсирования. Форсировка может привести как к уменьшению, так и к увеличению моторесурса двигателя, в зависимости от того, какие именно работы производятся. Ресурс любого двигателя напрямую зависит от режима эксплуатации автомобиля. Если машина эксплуатируется в нормальных, средних режимах на хорошем масле, то двигатель будет служить очень долго, а если это street racing, то извините.
К примеру, если взять заводской мотор и тюнинговый, собранный “с нуля” в специализированном центре опытными мастерами, то при одинаковых условиях эксплуатации второй двигатель пройдет в два раза больше. Это означает, что ресурс тюнингового двигателя примерно в два раза превышает заявленный заводом-изготовителем. Причина этого в том, что при массовом производстве просто нет времени возиться с каждым мотором, выверяя доли миллиметров в зазорах, подбирая поршни по весу. Особенно это актуально для российского автопрома, где основная задача – не обеспечить точность и надёжность, а “уместить” выпускаемую продукцию в так называемое “поле допусков”, а поле это оказывается, в свою очередь, весьма и весьма широким.
Получив доработанный (особенно в сторону более динамичной езды) двигатель, автовладелец неосознанно начинает менять стиль вождения, увеличивая нагрузку на двигатель и другие узлы автомобиля (нога сама давит на педаль газа). Ездить спокойно на тюнинговом автомобиле способны немногие, а это, в свою очередь, снижает ресурс узлов автомобиля.
Pесурс форсированного мотора
Моторесурс форсированного двигателя, а следовательно и его износ зависят, прежде всего от степени форсировки, нагрузки, условий эксплуатации и качества ГСМ . Режимы максимальных нагрузок в повседневной жизни используются крайне редко и, как правило, непродолжительное время. Поэтому можно смело утверждать, что при тюнинге ресурс двигателя практически не меняется. И, даже наоборот, может измениться в сторону увеличения. Доводка двигателя это, в большинстве случаев — индивидуальная высококвалифицированная ручная работа, точная подгонка, развесовка, балансировка ДВС. Используется самый современный инструмент, постоянно накапливается опыт и изучаются технологии. Разумеется, качество работы в этом случае не сопоставимы с конвейерной сборкой.
МЕХАНИЧЕСКАЯ ФОРСИРОВКА ДВИГАТЕЛЯ
Полный мощностной тюнинг автомобиля – дорогое удовольствие: кроме работы с двигателем потребуется «доводка» коробки передач, тормозной системы, подвески.
Так вот, сам собой возникает вопрос: с чего начать доработку двигателя?
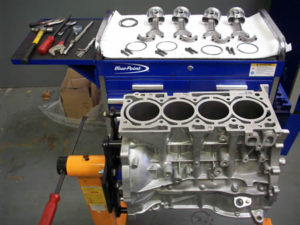
Начнем с крутящего момента. Его можно “поднять” во всём диапазоне оборотов двигателя, увеличив рабочий объём двигателя (эту операцию иногда называют “расточкой”). Мощность и крутящий момент в зоне высоких или низких оборотов можно “поднять” заменой штатного распредвала на тюнинговый, с измененными характеристиками, “верховой” или “низовой” соответственно.
Существует множество распредвалов с изменёнными характеристиками. Так какой же способ доработки избрать? В качестве примера возьмём стандартный “ВАЗовский” двигатель, на базе которого строится тюнинговый.
Форсировка малолитражного двигателя
На двигателе малого объёма (1300см3-1500см3) получить хорошую динамику разгона без сумасшедшей раскрутки двигателя до 6000-9000 об/мин. просто невозможно. Можно собрать, например, двигатель объёмом 1600 см3 (колен. вал с ходом 74.8 мм, поршень 82.4 мм), а распредвал поставить “низовой” с небольшим подъёмом клапанов, при этом “опередить” шестерню распредвала на 2-4 град. При этом мотор будет хорошо “тянуть” с низких оборотов. На двигатель 1700 см3 (колен. вал с ходом 78 мм, поршень 82.4мм) можно поставить распредвал с подъёмами клапанов начиная с 10.93мм и выше. Эта комплектация мотора считается самой удачной. Двигатель имеет хороший “момент” во всём диапазоне оборотов и хорошо “крутится” до 8000 об/мин.
Форсировка «среднего» двигателя
Двигатель объемом 1800 см3 (колен. вал с ходом 80мм, поршень 84 мм) больше подходит для сторонников экстремальной езды или людей которым не жалко в скором будущем выкинуть свой блок цилиндров на помойку. При таком литраже крутящий момент позволяет “переключаться” на повышенные передачи даже при небольших оборотах.
Совершенно спокойно можно установить распредвал с подъёмом клапанов от 12 мм.
Холостые обороты конечно будут не устойчивые, но терпимые. В среднем нужно устанавливать 1000-1100 об/мин двигатель прекрасно их держит. А вот ресурс такого двигателя, к сожалению, оставляет желать лучшего. Бывали случаи, когда на высоких оборотах коленвалы с такими ходами ломались пополам.
Очень существенную, если не главную, роль в подготовке двигателя играет доработка головки блока цилиндров. Грамотно доработанная ГБЦ обеспечивает прибавку мощности двигателя до 20-30%. (существенно улучшаются наполнение цилиндров топливно-воздушной смесью, сгорание смеси и отвод отработанных газов).
Можно установить воздушный фильтр нулевого сопротивления, раздельный выпускной коллектор (“паук” 4-2-1) и прямоточную выхлопную систему, что позволит снизить потери на стадиях впуска и выпуска. В целом тюнинг впускной и выпускной системы достаточно дорог, а прибавку по мощности дает незначительную. Зато, при условии грамотной доработанной ГБЦ, автомобиль приобретает благородный, “породистый” голос.
А если ты только начинающий фанат street racingа и на капитальные затраты на тюнинг двигателя еще не уверен, что готов потратиться, или тебя просто не устраивает динамика автомобиля?
ЧИП-ТЮНИНГ ДВИГАТЕЛЯ
Чип-тюнинг – это изменение характеристик двигателя автомобиля с помощью изменения калибровок программы блока управления двигателем, это самый простой способ сделать машину быстрее и динамичнее без серьезного вмешательства в конструкцию и больших затрат.
Самый распространенный вариант чип-тюнинга — прибавка мощности двигателя, вместе с которой обычно обещают и ряд других улучшений: от увеличения тяги на низких оборотах до уменьшения расхода топлива. Процедура перепрограммирования занимает не больше часа, а все, что нужно сделать с машиной, — подключиться к ее электронной начинке. «Чип-тюнинг позволяет взять то, что изначально присутствует в двигателе, но зажато экологическими требованиями.
В электронный блок управления впрыском и зажиганием заложена программа (алгоритм) его работы. Программа работы микропроцессора хранится в ПЗУ (постоянное запоминающее устройство) и представляет собой собственно программу обработки данных (“софт” или ПО) и одно, двух и трехмерные таблицы с данными (калибровки). Калибровки для различных режимов работы двигателя (пуск, экономичный, мощностной, холостой ход, переходной) различны и применяются в зависимости от режима, в котором работает двигатель.
Блок управления, получая сигналы от различных датчиков, управляет работой исполнительных устройств для обеспечения оптимальной (по мнению разработчиков) работы силового агрегата. Необходимые параметры для управления исполнительными устройствами вычисляются в соответствии с полученными данными и коэффициентами коррекции, заложенными в ПЗУ. Изменяя данные ПЗУ (калибровки) можно влиять на работу практически любого исполнительного устройства, работа которого управляется ЭБУ.
Для получения других мощностных характеристик можно изменить установку угла опережения зажигания, величину времени впрыска, отключить или изменить режим работы систем, контролирующих токсичность выхлопных газов. Кроме того, можно изменить обороты холостого хода, максимально разрешённые обороты двигателя и массу других параметров.
Увеличение мощности двигателя присадками
Существует более простой и экономичный вариант мощностного тюнинга двигателя автомобиля — “восстанавливающий мощностной тюнинг”. Суть заключается в обработке двигателя и узлов трансмиссии модификаторами трения “ЭДИАЛ”. Наши препараты позволяют увеличить мощность и приемистость двигателя и узлов трансмиссии. Результат Вы почувствуете обязательно, особенно если авто уже с большим пробегом и «резвость» железного друга заметно понизилась. При этом отпадает необходимость в выполнении многих трудоемких операций, что существенно отражается на цене. Такой мощностной тюнинг доступен любому автовладельцу и его можно осуществить своими силами. Дополнительные десятки лошадей под капотом Вы не получите, но 3-5% увеличения мощности вполне достижимо.
Принцип действия модификатора трения ЭДИАЛ для двигателя хорошо известен: благодаря специальным свойствам состава, изношенные поверхности пар трения восстанавливаются до оптимальных размеров, причем такой точности соответствия поверхностей невозможно добиться механической обработкой. Полученный в результате обработки новый рабочий слой устойчив к коррозии и имеет низкий коэффициент трения.
Применение препарата позволяет устранить износ двигателя, очистить его от нагара. А за счет свойств образовавшегося слоя на поверхностях пар трения существенно повышается мощность двигателя. Это расходовавшаяся ранее мощность на преодоление трения переходит в полезную. Дополнительным преимуществом этого препарата является защита двигателя при работе на повышенных оборотах, что положительным образом сказывается на его долговечности.
Конечно, этого не достаточно для того чтобы стать матёрым уличным гонщиком, но получение удовольствия от возросшей динамики разгона и повышения порога максимальной скорости гарантировано практически для всех пользователей автохимии ЭДИАЛ. К тому же, применение препарата не требует дополнительных вложений в «доводку» подвески и тормозной системы. Для настоящих фанатов уличных гонок применение защитно-восстанавливающих препаратов маловато. Но для любителя безопасной динамичной езды – это то, что надо.
Получение удовольствия от возросшей динамики разгона и повышения порога максимальной скорости гарантировано. Особенно заметны изменения при применении автохимии на малолитражных двигателях, т.к. они работают на пределе своих мощностных возможностей и на них хорошо чувствуются изменение динамики двигателя.
Влияние топлива на мощность двигателя
Немаловажно применять качественное топливо для обеспечения его сгорания в камере. Для этой цели автогонщики применяют спортивные бензины с высоким октановым числом (более 100 единиц). В основном такой бензин получают из обычного с добавлением спиртовых присадок, при сгорании которых камера сгорания довольно быстро “зарастает” нагаром.
Есть довольно хорошая альтернатива – применение АКТИВНОЙ ПРОМЫВКИ ТОПЛИВНОЙ СИСТЕМЫ ЭДИАЛ для бензинового двигателя. Применение данной присадки обеспечивает дополнительную мощность двигателя (от 3 до 5%). Достигается это за счет увеличенной полноты сгорания бензина и изменения режима горения топливной смеси. Те углеводороды, которые раньше выбрасывались двигателем в атмосферу или дожигались катализатором, сгорают в цилиндрах двигателя, давая ему дополнительную мощность и экономию топлива. Этот процесс сгорания топлива также обеспечивает чистоту камеры сгорания, форсунок, клапанов и всего выпускного тракта.
Еще о присадках в масло
- Описание процессов, происходящих при применении модификаторов трения ЭДИАЛ
- ЭДИАЛ для узлов автомобиля
- ПРИСАДКА ДЛЯ ДВИГАТЕЛЯ ЭДИАЛ. Способы применения.
- Сравнение МОДИФИКАТОРА ТРЕНИЯ ЭДИАЛ с присадками в масло
- Исследования ремонтно-восстановительных препаратов
- Примеры применения модификатора трения ЭДИАЛ на автотранспорте
- Раскоксовка двигателя без замены масла.
- Способы форсирования двигателя. Мощностной тюнинг
Назван способ быстро и дешево увеличить мощность автомобиля

Многие автовладельцы задумываются о том, чтобы увеличить мощность двигателя своего автомобиля, особенно в бюджетных моделях. Зачастую для этого ищут более бюджетные способы. Например, установка фильтра с нулевым сопротивлением или заправка более качественным топливом с высоким октановым числом. Издание SPEEDME.RU решило разобраться во всех способах увеличения мощности двигателя. Хочется сразу уточнить, что если у вас небольшой бюджет, то больших достижений можно не ждать. При этом любой из из способов приведет к значительному снижению долговечности и надежности мотора. Один из самых дешевых и достаточно эффективных способов это сделать объем мотора больше. Это осуществляется за счет расточки цилиндров. Такую процедуру могут сделать как в каком-нибудь тюнинг ателье, на СТО, а также это можно сделать самостоятельно. Это позволяет значительно увеличить крутящий момент и лишь немного — мощность. Также этот способ служит хорошим началом для дальнейшего глубокого тюнинга. Используя расточку блока цилиндров и поднятие длины хода коленчатого вала можно долбиться максимального объема, хоть это и будет стоить дорого, но даст хороший «фундамент» для дальнейшей доработки мотора или же его замены. Увеличение степени сжатия — один из тех способов, который не только увеличивает нужный показатель и крутящий момент двигателя во всем диапазоне, но также и уменьшает расход топлива автомобиля, но при этом придется перейти на бензин с более высоким октановым числом, то есть с 95-го на 98-ой. Для того чтобы повысить степень сжатия можно воспользоваться двумя способами. Первый из них — это приобретение поршней с большим диаметром и соответственно растачивание под них цилиндров. Второй вариант — установка более тонкой прокладки ГБЦ. Этот способ даст результат, но с ним больше проблем, так как под такое изменение необходимо будет отрегулировать многие детали. Улучшение впуска представляет собой уменьшение сопротивления поступающего воздуха в цилиндры. Это не сильно сложная доработка, но она требует изменение или добавление большого количества деталей, которые вместе дадут неплохой результат. В первую очередь необходимо установить фильтр нулевого сопротивления, который намного уменьшит сопротивление воздуха. Дроссельная заслонка увеличенного диаметра также является необходимой заменой при комплексном тюнинге. Также можно установить впускную систему, у которой изменяется геометрия каналов, чтобы цилиндры наполнялись воздухом идеально во всем диапазоне опираясь на данные об оборотах и открытия дроссельной заслонки. Это будет самый идеальный, но при этом дорогостоящий вариант. Иногда впускной коллектор снимают, а вместо него устанавливают так называемые «дудки», которые настроены под большие обороты. Это позволяет сильно поднять количество поступаемого в мотор воздуха, также уменьшает холостые обороты и улучшает стабильность работы при низких и средних оборотах. Это самое сложное в тюнинге впуска атмосферных моторов, но при этом это самый эффективный и дорогостоящий вариант. Также можно установить несколько дроссельных заслонок, тем самым улучшить отклик на педаль газа. Правда при этом стоит готовиться к значительному снижения ресурса мотора и увеличению расхода топлива. Большинство этих доработок приводят к увеличению потока выхлопных газов. Если выхлоп не подходит, то давление в цилиндрах может повыситься, в результате чего выхлопная система не справляется, а цилиндр может плохо наполняться смесью. Часто в качестве замены коллектора используют «паука», который прекрасно работает с поставленной ему задачей, а также увеличить мощность и крутящий момент во всем диапазоне. В большинстве случаев используется паук 4-2-1, но иногда используется и 4-1. Достаточно распространенный вид доработки двигателя, которым пользуется как при комплексном тюнинге, так и в качестве единственного источника увеличения мощности — это чип-тюнинг. Чип-тюнинг представляет собой настройку ПО и микропрограммы электронного блока управления автомобилем (ЭБУ). Облегченный маховик устанавливают на тюнингованные автомобили достаточно часто, так как он дает неплохой результат при комплексной доработке мотора. Суть заключается в том, что облегченный маховик легче, поэтому он быстрее раскручивается и максимальные обороты достигаются быстрее. В итоге получается, что мощность двигателя вырастает, но максимум, что вы можете получить, это 4-процентную прибавку. Кованые поршни — деталь, которую очень часто устанавливаются многие любители тюнинга. Суть заключается в том, что кованый поршень легче ходит из-за меньшего веса, а также он выдержит более высокие температурные нагрузки, так как прочнее. Использование турбонаддува — это один из самых лучших способов повышения лошадиных сил, так как этот способ дает очень высокий результат. Легче всего поменять турбину на машине, в которой она уже установлена. А вот установка турбонаддува на изначально атмосферный автомобиль — это уже более сложная процедура. Существует множество способов, которые могут увеличить мощность двигателя, но легкие способы не дадут высокого результата, а способы доработки, дающие высокий результат, требуют сложной работы и дополнительных вмешательств. Вы должны понимать, что все детали автомобиля рассчитываются автопроизводителем для максимального срока службы.
Поршень 169FMM 230сс в сборе 69 мм
Вы ищете высококачественный поршень для вашего мотоцикла, который будет обеспечивать надежную работу двигателя и не подведет вас в самый ответственный момент? Мы предлагаем вам поршень 169FMM 230сс в сборе диаметром 69 мм, который позволит повысить мощность вашего мотоцикла и обеспечит ему долгую и бесперебойную работу. Конструкция поршня включает в себя высококачественные материалы и новейшие технологии производства, что позволяет гарантировать его долговечность и надежность. Материал поршня обладает высокой степенью прочности и износоустойчивости, что позволяет избежать преждевременного износа и ломки детали. Благодаря своей точности размеров, поршень легко устанавливается, не требует дополнительной доработки и позволяет достичь максимальной производительности двигателя. Не упустите возможность улучшить работу своего мотоцикла и приобрести высококачественный поршень 169FMM 230сс в сборе диаметром 69 мм уже сегодня!
Отзывы покупателей
Еще никто не оставил отзыв. Вы можете быть первым!
- Страна Бренда Китай
Поршень 169FMM 230сс в сборе 69 мм можно заказать с доставкой в города: Москва, Санкт-Петербург, Новосибирск, Екатеринбург, Казань, Нижний Новгород, Челябинск, Самара, Уфа, Ростов-на-Дону, Омск, Красноярск, Воронеж, Пермь, Волгоград, Назрань, Ханты-Мансийск, Симферополь, Люберцы, Великий Новгород, Щёлково, Рыбинск, Курск, Бердск, Комсомольск-на-Амуре, Кострома, Якутск, Майкоп, Златоуст, Элиста, Армавир, Архангельск, Нефтекамск, Киров, Одинцово, Волгодонск, Сызрань, Обнинск, Калуга, Октябрьский, Северск, Сыктывкар, Северодвинск, Альметьевск, Бийск, Салават и по всей России.