Ппд мск 2007 что это
Развитие и расширение методов обработки деталей поверхностным пластическим деформированием (ППД) обусловлено требованиями непрерывного повышения эксплуатационных характеристик машин. Процесс деформирования сопровождается значительными силами, действующими на деформирующий элемент, которые вызывают структурные изменения в поверхностном слое. Учет влияния этих сил на качество поверхности в частности на шероховатость поверхности остается актуальной задачей. Усилие деформирования не единственный фактор оказывающий влияние на получаемую при обработке шероховатость. Режимы обработки, такие как скорость деформирования и подача деформирующего ролика так же оказывают значительное влияние на формирование шероховатости поверхности. В статье уделено внимание исследованию влияния режимов обработки при поверхностном пластическом деформировании на шероховатость обработанной поверхности.

поверхностное пластическое деформирование
самоподача
ППД роликами
1. Коновалов Е.Г., Сидоренко В.А. Чистовая и упрочняющая ротационная обработка поверхностей. – Минск: Высшая школа, 1968. – 363 с.
2. Отений Я.Н. Технологическое обеспечение качества поверхности и производительности обработки ППД роликами: автореф. дис. канд. техн. наук.– Курган, 1988.
3. Отений Я.Н. Технологическое обеспечение качества деталей машин при обработке поверхностным пластическим деформированием роликами. Диссертация д.т.н / ВолгГТУ. – Волгоград, 2007. – 320 с.
4. Папшев Д.Д. Отделочно-упрочняющая обработка поверхностным пластическим деформированием. – М. Машиностроение, 1978. – 152 с.
5. Сидякин Ю.И., Осипенко А.П., Бочаров Д.А. / Совершенствование технологии отделочно-упрочняющей обработки валов поверхностным пластическим деформированием. Упрочняющие технологии и покрытия. – 2007. – № 08. –С. 17–19.
6. Шнейдер Ю.Г. Образование регулярных микрорельефов на деталях и их эксплуатационные свойства. – Л.: Машиностроение, 1972. – 210 с.
ППД – это метод обработки деталей без снятия стружки, при котором пластически деформируется только поверхностный слой деталей. В результате ППД уменьшается шероховатость поверхности, увеличивается твердость (микротвердость) металла, в поверхностном слое детали возникают сжимающие остаточные напряжения.
ППД улучшает эксплуатационные показатели детали – повышается выносливость деталей в, сопротивление схватыванию, контактная выносливость, и другие эксплуатационные показатели изделия.
Один из показателей качества поверхности значительно улучшаемый при ППД – шероховатость, которая зависит от подачи, усилия деформирования, конструкции деформирующих элементов, их заднего угла и угла самозатягивания.
В работе Коновалова Е.Г. [1] приведен график зависимости шероховатости от продольной подачи на различных материалах. Последовательное уменьшение шероховатости обкатанной поверхности с увеличением подачи иллюстрирует рис. 1.
При дальнейшем росте подачи происходит монотонный рост шероховатости обработанной поверхности как в условиях обработки.
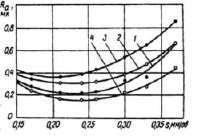
Рис. 1. Зависимость шероховатости обкатанной поверхности от продольной подачи ролика (Р = 9,8 кН; n = 300 об/мин; d = 40 мм; D = 130 мм; Rпр = 5 мм) 1-сталь 45; 2-сталь 35; 3-сталь 15; 4-сталь 45Г2
Не смотря на имеющиеся исследования влияния подачи и скорости обработки при ППД на шероховатость обработанной поверхности, данные в них обладают малой информативностью и не показывает всей картины процесса обработки. Для уточнения и дополнения проведенных ранее исследований, были проведены данные исследования.
Измерения производились современным прибором Time TR220 с диапазоном измерений от 0,005 мкм до 1 мм. Все профилометры компании Time сертифицированы Госстандартом РФ и внесены в Государственный реестр средств измерений.
Обрабатывалась заготовка из стали 25 на станке 1К62 однороликовым рычажно-пружиным обкатником (рис. 2).
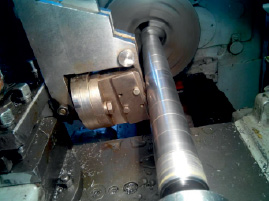
Рис. 2. Заготовки поверхностным пластическим деформированием
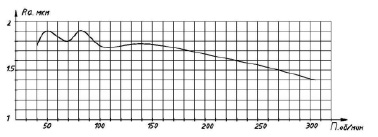
Рис. 3. График зависимости полученной шероховатости поверхности от скорости вращения заготовки.Усилие деформирования F = 82 Н, с подачей s = 0,14 мм/об. Исходная шероховатость Ra = 7,47 мкм
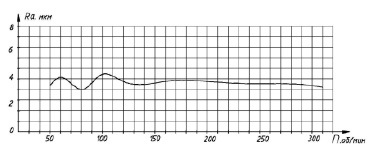
Рис. 4. График зависимости полученной шероховатости поверхности от скорости вращения заготовки. Усилие деформирования F = 82 Н, с подачей s = 0,21 мм/об. Исходная шероховатость Ra = 6,51 мкм
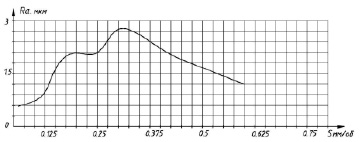
Рис. 5. График зависимости шероховатости поверхности от подачи деформирующего ролика.Усилие деформирования F = 82 Н, скорость вращения заготовки n = 125 об/мин. Исходная шероховатость Ra = 7,07 мкм
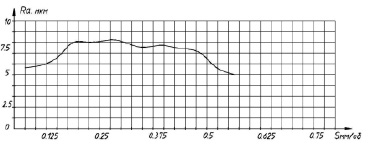
Рис. 6. График зависимости шероховатости поверхности от подачи деформирующего ролика.Усилие деформирования F = 82 Н, скорость вращения заготовки n = 200 об/мин. Исходная шероховатость Ra = 8,54 мкм
В результате обработки экспериментальных исследований, были сделаны следующие выводы:
1. С увеличением скорости деформирования, показатель шероховатости снижается незначительно.
2. С увеличением подачи, показатель шероховатости увеличивается до определенного предела, затем начинает снижаться. Природа этого явления на сегодняшний день не достаточна изучена и требует дополнительных исследований.
3. Скорость деформирования и подача инструмента оказывают не значительное влияние на снижение шероховатости в отличии от усилия обработки.
Ппд мск 2007 что это
Постановлением Совета Министров —
Правительства Российской Федерации
от 23 октября 1993 г. N 1090
ДОРОЖНОГО ДВИЖЕНИЯ РОССИЙСКОЙ ФЕДЕРАЦИИ
Список изменяющих документов
(в ред. Постановлений Правительства РФ от 08.01.1996 N 3,
от 31.10.1998 N 1272, от 21.04.2000 N 370, от 24.01.2001 N 67,
от 28.06.2002 N 472, от 07.05.2003 N 265, от 25.09.2003 N 595,
от 14.12.2005 N 767, от 28.02.2006 N 109, от 16.02.2008 N 84,
от 19.04.2008 N 287, от 29.12.2008 N 1041, от 10.05.2010 N 316,
от 06.10.2011 N 824, от 23.12.2011 N 1113, от 28.03.2012 N 254,
от 12.11.2012 N 1156, от 21.01.2013 N 20, от 30.01.2013 N 64,
от 05.06.2013 N 476, от 23.07.2013 N 621, от 04.10.2013 N 881,
от 17.12.2013 N 1176, от 22.03.2014 N 221, от 17.05.2014 N 455,
от 30.07.2014 N 714, от 06.09.2014 N 907, от 24.10.2014 N 1097,
от 14.11.2014 N 1197, от 19.12.2014 N 1423, от 02.04.2015 N 315,
от 30.06.2015 N 652, от 02.11.2015 N 1184, от 21.01.2016 N 23,
от 30.05.2016 N 477, от 20.07.2016 N 700, от 23.07.2016 N 715,
от 10.09.2016 N 904, от 24.03.2017 N 333, от 28.06.2017 N 761,
от 12.07.2017 N 832, от 20.10.2017 N 1276, от 26.10.2017 N 1300,
от 12.12.2017 N 1524, от 23.12.2017 N 1621, от 13.02.2018 N 156,
от 30.05.2018 N 618, от 27.08.2018 N 995, от 24.11.2018 N 1414,
от 04.12.2018 N 1478, от 20.12.2019 N 1733, от 20.12.2019 N 1734,
от 21.12.2019 N 1747, от 26.03.2020 N 341, от 21.12.2020 N 2200,
от 31.12.2020 N 2441, от 06.10.2022 N 1769, от 24.10.2022 N 1888,
с изм., внесенными решением Верховного Суда РФ
от 29.09.2011 N ГКПИ11-610)
- 1. Общие положения
- 2. Общие обязанности водителей
- 3. Применение специальных сигналов
- 4. Обязанности пешеходов
- 5. Обязанности пассажиров
- 6. Сигналы светофора и регулировщика
- 7. Применение аварийной сигнализации и знака аварийной остановки
- 8. Начало движения, маневрирование
- 9. Расположение транспортных средств на проезжей части
- 10. Скорость движения
- 11. Обгон, опережение, встречный разъезд
- 12. Остановка и стоянка
- 13. Проезд перекрестков
- 14. Пешеходные переходы и места остановок маршрутных транспортных средств
- 15. Движение через железнодорожные пути
- 16. Движение по автомагистралям
- 17. Движение в жилых зонах
- 18. Приоритет маршрутных транспортных средств
- 19. Пользование внешними световыми приборами и звуковыми сигналами
- 20. Буксировка механических транспортных средств
- 21. Учебная езда
- 22. Перевозка людей
- 23. Перевозка грузов
- 24. Дополнительные требования к движению велосипедистов, водителей мопедов и лиц, использующих для передвижения средства индивидуальной мобильности
- 25. Дополнительные требования к движению гужевых повозок, а также к прогону животных
- 26. Нормы времени управления транспортным средством и отдыха
- Приложение 1. Дорожные знаки (по ГОСТу Р 52289-2019 и ГОСТу Р 52290-2004)
- Приложение 2. Дорожная разметка и ее характеристики (по ГОСТу Р 51256-2018 и ГОСТу Р 52289-2019)
- Приложение N 3. Особенности организации дорожного движения в период проведения XXII Олимпийских зимних игр и XI Паралимпийских зимних игр 2014 года в городе Сочи. — Утратило силу
Новые способы поверхностного пластического деформирования при изготовлении деталей машин Текст научной статьи по специальности «Механика и машиностроение»
Аннотация научной статьи по механике и машиностроению, автор научной работы — Зайдес Семён Азикович
Поверхностное пластическое деформирование (ППД) является эффективным методом отделочно-упрочняющей обработки изделий машиностроения. При упрочнении маложестких цилиндрических деталей типа валов и осей традиционные способы обработки ППД исчерпали свои возможности. Для получения высококачественных заготовок из калиброванной стали разработан способ охватывающего ППД, использующий в качестве рабочего инструмента кольцевой индентор-матрицу. Упрочнение прутков охватывающим ППД обеспечивает стабильность напряженного состояния по длине заготовки при высокой скорости деформирования. На основе теории малых упругопластических деформаций и метода конечных элементов построена математическая модель процесса охватывающего деформирования, позволяющая определять текущие и остаточные напряжения в любой точке нагруженного тела. Для обеспечения стабильности относительного обжатия, не зависящего от величины поля допуска на обрабатываемый размер, разработан обкатник центробежного типа, формирующий стабильное рабочее давление в очаге деформации. При данной схеме обработки заготовка совершает осевое перемещение, а рабочий инструмент вращательное. Небольшие по размерам маложесткие детали, а также короткие цилиндрические детали типа пальцев и роликов практически невозможно обработать традиционными методами упрочнения. Для обработки таких деталей предлагается использовать поперечную обкатку плоскими плитами, которая является не только высокопроизводительным технологическим процессом, но и позволяет получать высокое качество поверхностного слоя. Для повышения стойкости деформирующего инструмента и формирования регулярного микрорельефа на упрочненной поверхности разработан технологический процесс отделочно-упрочняющей обработки осциллирующим выглаживанием . Интенсификацию напряженного состояния, которая необходима для снижения радиальной нагрузки при упрочнении деталей малой жесткости, можно обеспечить за счет использования деформирующего инструмента с новой кинематикой рабочего движения. Поверхностное пластическое деформирование в стесненных условиях закрепления заготовки и (или) в стесненных условиях нагружения является новым технологическим процессом, обеспечивающим повышение интенсивности напряжений в очаге упругопластической деформации.
i Надоели баннеры? Вы всегда можете отключить рекламу.
Похожие темы научных работ по механике и машиностроению , автор научной работы — Зайдес Семён Азикович
Comparison of surface layer quality and performance characteristics of parts reinforced by various methods of surface plastic deformation
От кинематики рабочего инструмента к новым процессам отделочно-упрочняющей обработки
Влияние новой кинематики обкатного ролика на качество упрочненного слоя при поверхностном пластическом деформировании
Оценка качества упрочненного слоя при поверхностном пластическом деформировании роликами разных конструкций
Влияние кинематики локального поверхностного пластического деформирования на напряженно- деформированное состояние в очаге деформации
i Не можете найти то, что вам нужно? Попробуйте сервис подбора литературы.
i Надоели баннеры? Вы всегда можете отключить рекламу.
Surface plastic deformation (SPD) serves as an efficient finishing and hardening technique in machine part manufacturing. When hardening low-rigidity cylindrical parts, such as shafts and axes, the conventional SPD techniques cannot offer any new opportunities. To obtain high-quality billets from calibrated steel, a new envelope SPD technique was developed that uses an annular die indenter as a working tool. Using the new technique for bar hardening ensures a con-sistent stress state along the length of the workpiece at a high strain rate. On the basis of the the-ory of small elastoplastic strains and the finite element method, a mathematical model of the en-velope SPD process was built. Such model can help determine current and residual stresses in any point of the stressed body. To ensure a stable percentage reduction of area that would not depend on the tolerance zone of the machining size, a centrifugal roller was developed which creates a stable working pressure in the deformation zone. In this arrangement the workpiece moves axially while the working tool rotates. In practice it is nearly impossible to use conven-tional hardening techniques for small low-rigidity parts or short cylindrical parts such as pins and rollers. Transverse flat plate burnishing is proposed for such parts, which does not only offer high productivity, but also greatly improves the surface layer. An oscillatory burnishing process was developed to improve the tool durability and to obtain a regular microtopography of the hardened surface. Intensified stress state, which is necessary to reduce the radial loads when working low-rigidity parts, can be achieved due to a new kinematics of the burnishing tool. Sur-face plastic deformation under constrained fixing and/or loading conditions offers a new process that ensures more intense stresses in the elastoplastic deformation zone.
Текст научной работы на тему «Новые способы поверхностного пластического деформирования при изготовлении деталей машин»
НОВЫЕ ТЕХНОЛОГИЧЕСКИЕ ПРОЦЕССЫ И ОБОРУДОВАНИЕ
НОВЫЕ СПОСОБЫ ПОВЕРХНОСТНОГО ПЛАСТИЧЕСКОГО ДЕФОРМИРОВАНИЯ ПРИ ИЗГОТОВЛЕНИИ ДЕТАЛЕЙ МАШИН
Иркутский национальный исследовательский технический университет, Иркутск, Россия
Поверхностное пластическое деформирование (1111Д) является эффективным методом отделочно-упрочняющей обработки изделий машиностроения. При упрочнении маложестких цилиндрических деталей типа валов и осей традиционные способы обработки 1111Д исчерпали свои возможности. Для получения высококачественных заготовок из калиброванной стали разработан способ охватывающего ППД, использующий в качестве рабочего инструмента кольцевой индентор-матрицу. Упрочнение прутков охватывающим 1111Д обеспечивает стабильность напряженного состояния по длине заготовки при высокой скорости деформирования. На основе теории малых упруго пластических деформаций и метода конечных элементов построена математическая модель процесса охватывающего деформирования, позволяющая определять текущие и остаточные напряжения в любой точке нагруженного тела. Для обеспечения стабильности относительного обжатия, не зависящего от величины поля допуска на обрабатываемый размер, разработан обкатник центробежного типа, формирующий стабильное рабочее давление в очаге деформации. При данной схеме обработки заготовка совершает осевое перемещение, а рабочий инструмент — вращательное. Небольшие по размерам маложесткие детали, а также короткие цилиндрические детали типа пальцев и роликов практически невозможно обработать традиционными методами упрочнения. Для обработки таких деталей предлагается использовать поперечную обкатку плоскими плитами, которая является не только высокопроизводительным технологическим процессом, но и позволяет получать высокое качество поверхностного слоя. Для повышения стойкости деформирующего инструмента и формирования регулярного микрорельефа на упрочненной поверхности разработан технологический процесс отделочно-упрочняющей обработки осциллирующим выглаживанием. Интенсификацию напряженного состояния, которая необходима для снижения радиальной нагрузки при упрочнении деталей малой жесткости, можно обеспечить за счет использования деформирующего инструмента с новой кинематикой рабочего движения. Поверхностное пластическое деформирование в стесненных условиях закрепления заготовки и (или) в стесненных условиях нагружения является новым технологическим процессом, обеспечивающим повышение интенсивности напряжений в очаге упругопластической деформации.
Ключевые слова: поверхностное пластическое деформирование, осциллирующее выглаживание, центробежная обработка, охватывающее упрочнение, поперечная обкатка
Для повышения долговечности различных деталей машин в производстве широко применяют технологии поверхностного пластического деформирования (ППД). Отделочно-упрочняющие методы обработки ППД просты в реализации, экономичны, производительны, обеспечивают формирование низкой шероховатости, заданной глубины и степени упрочнения, остаточных напряжений сжатия в поверхностных слоях, мелкозернистой структуры и других показателей качества обработанных деталей [1-4].
Поверхностное пластическое деформирова-
5 Зайдес С.А., 2018
ние традиционно осуществляется локальным рабочим инструментом (шарик, ролик, диск, алмазный индентор). Пластическое локальное воздействие позволяет выполнять отделочно-упрочняющую обработку разнообразных деталей сложных и простых форм. Однако при обработке цилиндрических деталей малой жесткости известные методы ППД исчерпали свои технологические возможности. В работе рассматриваются новые способы ППД, разработанные в Иркутском национальном исследовательском техническом университете.
Охватывающее поверхностное пластическое деформирование. Анализ на технологичность длинномерных маложестких изделий показал, что в некоторых случаях для изготовления
деталей машин целесообразно использовать способы обработки металлов давлением (ОМД), которые могут быть реализована на трех стадиях технологического процесса: заготовительной, формообразующей и отделочной. Используя металлургические процессы волочения и калибрования, можно получать заготовки максимально приближенные по форме и размерам к готовым деталям. В условиях машиностроительного производства заготовки могут быть доведены до формы готовых деталей при использовании, например, процесса редуцирования через жесткую матрицу [5,6]. Окончательно заданные размеры деталей, качество поверхности и напряженно-деформированное состояние поверхностного слоя можно получить ППД, позволяющее сформировать высокое качество поверхностного слоя [1-4].
Однако при упрочнении длинномерных и маложестких цилиндрических деталей возможности существующих локальных методов упрочнения в значительной мере исчерпаны: при ограниченной производительности они не обеспечивают необходимой точности диаметральных размеров и стабильности геометрической формы. Для упрочнения деталей указанного типа целесообразен отход от традиционных схем обработки. В качестве перспективного направления предложен способ охватывающего поверхностного пластического деформирования (ОППД), реализующий схему осесим-метричного нагружения на ограниченном участке изделия [7]. Способ отличается высокой производительностью и позволяет изменять характеристики формируемого поверхностного слоя в широких пределах.
Пластическое деформирование при осесим-метричном нагружении имеет в некоторых случаях явные преимущества по сравнению с локальными методами поверхностной пластической обработки:
— высокая производительность процесса за счет больших скоростей деформирования;
— обеспечение стабильности диаметрального размера по длине заготовки и значительное уменьшение погрешности исходного размера;
— получение заданного размера за один проход при припусках, превышающих на порядок и более припуски, устанавливаемые для поверхностного пластического деформирования;
— шероховатость упрочненных поверхностей соизмерима с шероховатостью, имеющей место при финишных операциях.
Кинематическая простота ОППД, когда обработка осуществляется лишь за счет осевого
перемещения заготовки или инструмента, привлекает внимание и производственников. Однако реализовать такой принцип обработки удается не всегда и не сразу — обрывы, трещины, расслоения, искривления и другие дефекты свидетельствуют о том, что кажущаяся простота процессов является мнимой.
Реализовать данную технологию можно двумя способами: охватывающее деформирование по схеме сжатия (рис. 1, а) и охватывающее деформирование по схеме растяжения заготовки (рис. 1, б).
В качестве деформирующего инструмента при этом используют кольцевой индентор — матрицу. Рабочие деформирующие инструменты (фильеры, волоки, матрицы) состоят из трех основных частей: рабочей, имеющей форму усеченного конуса, калибрующей (цилиндрической) части и выходной части в виде обратного конуса.
При практической реализации предлагаемых процессов пластического деформирования возникает ряд новых проблем. Одна из них относится к выявлению напряженно-деформированного состояния обработанных изделий. Практика ОМД показывает, что в некоторых случаях холоднодеформированные изделия получают трещины, которые приводят к разрушению материала (рис. 2).
Определение напряженно-деформированного состояния (НДС) в очаге деформации является ключевым вопросом для понимания сущности технологического процесса и выявления факторов, оказывающих влияние на качество и эксплуатационные характеристики деталей машин и изделия в целом. Напряженное состояние упру-гопластического материала в очаге деформации является основной информацией для определения по результатам разгрузки остаточных напряжений.
На основе теории малых упругопластиче-ских деформаций и метода конечных элементов [8, 9] построена математическая модель процесса охватывающего упрочнения, позволяющая определять текущее и остаточное напряжённо-деформированное состояния в произвольной точке нагруженного осесиммет-ричного тела [7]. Достоверность предложенной модели упрочнения подтверждена известным аналитическим решением (задача Ламе) и экспериментальными результатами по деформированному и остаточному напряженному состояниям [10].
Рис. 1. Технологические схемы охватывающего деформирования по схеме сжатия (а) и растяжения (б) заготовки (1 — заготовка; 2 — матрица)
Рис. 2. Дефекты изделий из калиброванного металла: а — раскрытие конца прутка при выходе из матрицы; б — трещина на конце заготовки после холодного деформирования; в — искажение формы заготовки при фрезеровании продольного паза; г — трещина на поверхности детали после обработке резанием
На уровне изобретений разработаны технологическое оборудование и оснастка для охватывающего упрочнения. Конструктивные и технологические решения защищены патентами РФ [7]. Так, для упрочнения преимущественно длинномерных изделий спроектирован и изготовлен универсальный станок для реализации ОППД по схеме растяжения и сжатия заготовки. В условиях серийного производства относительно короткие детали типа осей и втулок можно упрочнять на станке, работающем в полуавтоматическом режиме. Для упрочнения отдельных концевых участков деталей типа валов спроектирован станок, обеспечивающий соосность обработанных поверхностей. Для реализации охватывающего деформирования на универсальном прессовом оборудовании разработана технологическая оснастка, работающая в автоматическом режиме [7] .
Поверхностное пластическое деформирование с использованием центробежного об-катника. В некоторых случаях и ОППД имеет ограничения по применению. Это касается остаточного напряженного состояния в упрочненных изделиях. Экспериментальными исследованиями
[11] и расчетными данными [7] установлено, что остаточные напряжения при охватывающем деформировании весьма чувствительны к степени относительного обжатия. Это приводит к тому, что даже величина поля допуска на заготовку влияет на величину относительного обжатия, а следовательно, на величину и характер распределения остаточных напряжений [7]. Таким образом, выполняя охватывающее деформирование через жесткую матрицу, можно получить заготовки с разным уровнем остаточных напряжений, что не обеспечивает стабильности заготовок по напряженному состоянию.
Аналогичные проблемы имеют место и при использовании известных локальных методов поверхностного деформирования. Формирующиеся при ППД остаточные напряжения характеризуются величиной, знаком и глубиной залегания. Все эти величины зависят от многих факторов, среди которых основными являются условия проведения поверхностной пластической обработки и механические свойства обрабатываемого материала [12,13].
Многие исследователи [14-16] отмечают чрезвычайную важность равномерности обра-
ботки, обеспечивающей однородность деформации, уравновешенность остаточных напряжений их равномерную релаксацию при эксплуатационной нагрузке. В отличие от жестких валов выполнение этого условия зависит не только от конструкции инструмента и режимов упрочнения, но и от механических свойств поверхностного слоя, закономерностей его микропластической деформации при технологическом воздействии, релаксационной стойкости при эксплуатации.
Выбор конструкции рабочего инструмента определяется основными качественными показателями обработки поверхностного слоя. Однородность упрочнения, отсутствие изогнутости вала, малая величина остаточных напряжений, их уравновешенность и равномерная релаксация во время эксплуатации и другие показатели связаны с величиной усилия прижима инструмента. Инструмент должен обеспечивать постоянство этого усилия при любых изменениях формы детали, наличии пространственной погрешности и колебаний в технологической системе.
Чтобы избавиться от большей части проблем, обусловленных динамикой взаимодействия частей технологической системы, необходимо остановить вращение детали, вывести ее из непосредственного взаимодействия с патроном, задней бабкой и люнетами. При такой схеме обработки невозможно образование начальных напряжений от закрепления в патроне и задней бабки, так как есть возможность продольной деформации любой величины. В этом случае для обеспечения обработки ППД всей поверхности нежесткого вала необходимо вращать инструмент. Для исключения деформации изгиба заготовки усилием прижима деформирующего элемента необходим инструмент с полным силовым замыканием.
Для создания рабочего усилия прижима деформирующего тела (шарика, ролика и др.) в настоящее время используется достаточно широкий спектр различных конструкций. Центробежный инструмент более предпочтителен для обеспечения высокой производительности при заданном качестве и стабильности процесса обработки. К недостаткам известных конструкций центробежных раскатников следует отнести большую частоту вращения инструмента. Для генерации рабочего усилия необходимой величины, обеспечиваемого силой инерции при малой массе роликов, требуется большая частота вращения инструмента, которую не обеспечивает стандартное оборудование. Высокая частота вращения приводит также к возникновению виб-
раций, что, несомненно, сказывается на однородности обработки. Наиболее простым решением проблемы увеличения рабочего усилия, генерируемого центробежной силой, является применение рычажной системы. Такая компоновка центробежного обкатника была разработана и запатентована ИРНИТУ [17]. На криволинейном рычаге закрепляется деформирующий элемент и груз (рис. 3).
Вся система вращается относительно неподвижной оси заготовки, и сила инерции груза создает момент относительно точки закрепления рычага, который уравновешивается моментом рабочего усилия относительно той же точки. При малой длине плеча криволинейного рычага относительно точки закрепления рычага возрастает величина рабочего усилия. Таким образом, деформирующее усилие регулируется соотношением плеч и величиной груза. При большой величине груза достаточные для обработки ППД усилия возникают при частоте вращения, обеспечиваемой стандартным оборудованием. Использование центробежного обкатника позволяет регулировать величину жесткости на изгиб обрабатываемой детали установкой двух дополнительных опор как в конструкции обкатника, так и вне его на станине станка. Качество упрочненного слоя при использовании центробежного обкатника изложено в работах [18, 19].
ППД поперечной обкаткой плоскими плитами. Известные способы ППД не позволяют обрабатывать небольшие по габаритам детали малой жесткости в виде осей, валиков, пальцев, так как они легко изгибаются при нагружении деформирующим инструментом. Имеется и ряд других деталей машин, в которых отсуствуют центровые отверстия, что не позволяет закреплять их в центрах металлорежущих станков. Для отделочно-упрочняющей обработки указанного класса деталей предложена схема обкатки плоскими плитами.
Процесс поперечной обкатки плоскими плитами аналогичен процессу поперечно-клиновой прокатки, процессу накатки профиля на крепежных изделиях [20-22]. Основными параметрами поперечно-клиновой прокатки являются степень обжатия и геометрия инструмента. В процессе поперечной обкатки инструмент имеет вид плоской плиты с малым углом заходной части а1 (рис. 4). Малый угол а2 в выходной части инструмента служит для уменьшения концентрации напряжения при выходе детали из зоны обработки. Поэтому для процесса поперечной обкатки основным параметром режима обработки является степень относительного обжатия 0 [20].
Новые способы поверхностного пластического деформирования при изготовлении деталей машин Зайдес С. А.
где Бц — площадь исходного сечения заготовки; Бдр — площадь поперечного сечения заготовки после обкатки; Б — исходный диаметр заготовки; с1 — диаметр заготовки после обкатки.
Кинематика процесса поперечной обкатки плоскими плитами и режимы обработки изложены в работах [23-25].
Отличительной особенностью упрочняющей обработки на плоских плитах являются: высокая
производительность процесса, возможность автоматизации технологического процесса, отсутствие необходимости закрепления детали перед обработкой, отсутствие центровых отверстий, доступность полной обработки цилиндрической поверхности без переустановки детали, отсутствие изгиба при упрочнении, возможность обработки тонких (маложестких) деталей. Для реализации процесса упрочнения поперечной обкаткой плоскими плитами в условиях многосерийного производства разработана новая конструкция обкатного станка [26].
Рис. 3. Центробежный обкатник: 1 — корпус; 2 — рычаг; 3 — груз; 4 — державка с деформирующим роликом; 5 — обкатываемая деталь; 6 — дополнительная опора (защитный кожух убран)
Рис. 4. Схема процесса поперечной обкатки плоскими плитами
Отделочно-упрочняющая обработка осциллирующим выглаживанием. Эффективным направлением совершенствования методов ППД является применение дополнительных колебательных и осциллирующих движений [29], которые позволяют кроме отделочно-упрочняющей обработки формировать регулярный микрорельеф на упрочняющей поверхности. При совершенствовании методов отделочной обработки поверхностей и создании регулярного микрорельефа профессором Ю.Г. Шнейдером предложена схема вибрационного обкатывания [30], а профессором М.Е. Поповым разработана технология и инструментальное оснащение осциллирующего ППД [29]. Предложенные методы упрочняющей обработки отличаются кинематикой деформирующего инструмента, который совершает возвратно-поступательное движение вдоль или поперек оси детали. При этом каждая микрозона поверхностного слоя испытывает давление в разных направлениях. Перемена знака напряжений отражена эффектом Баушингера [31] и проявляется в изменении механических свойств упрочняемого материала.
В отличие от методов обработки, разработанных Ю.Г. Шнейдером и М.Е. Поповым, в предлагаемом методе рабочий инструмент совершает возвратно-поступательное движение в направлении, перпендикулярном оси детали, в то время как известные схемы обработки реализуют колебательное движение инструмента.
Схема осциллирующего выглаживания цилиндрических деталей представлена на рис 5. В качестве рабочего инструмента использована пластина, имеющая скругление на одном из торцов по радиусу г. Эта часть пластины является рабочим элементом, который прижимается к вращающейся обрабатываемой заготовке. Пластина может поворачиваться относительно вертикальной плоскости на некоторый угол а (см. рис. 5), а также совершать осциллирующее вертикальное движение относительно оси заготовки и перемещаться по направлению подачи 8.
В результате сложного взаимодействия заданных параметров на обрабатываемой поверхности формируется микрорельеф, состоящий из синусоидальных канавок различной композиции и плотности. Образование на обработанной поверхности системы канавок, пересекающихся между собой с определенной закономерностью, улучшает процесс смазки трущихся пар. Установлено, что такие системы образуют искусственные «масляные карманы», в которых удерживается смазка, препятствующая «схватыва-
нию» контактирующих поверхностей трущихся пар; формируют на поверхностях деталей регулярные неровности различной формы расположения в зависимости от требуемых эксплуатационных характеристик и свойств; создают на сопрягаемых цилиндрических поверхностях винтовые микрошлицы; обеспечивают декоративную обработку поверхностей деталей взамен трудоёмкой абразивной обработки [32-34].
Влияние параметров осциллирующего выглаживания (продольная подача, натяг, частота вращения заготовки и угол наклона рабочего инструмента) на качество упрочненных деталей изложено в работах [27,35].
Интенсификация напряжений при ППД. При поверхностном пластическом деформировании деталей малой жесткости (тонкостенные, длинномерные детали) возможности локальных методов упрочнения ограничены. Это связано с малой изгибной жесткостью заготовки, вибрациями в механической системе, сложностью достижения заданного качества деталей, точности и производительности обработки, а также с отсутствием необходимого технологического оборудования. Пластическое деформирование поверхностного слоя вызывает значительные деформации и перемещения частиц металла, что отрицательно сказывается на геометрической форме изделий [13].
С учетом вышеизложенного возник вопрос о необходимости интенсификации напряженно-деформированного состояния в очаге деформации технологических способов поверхностного пластического деформирования для достижения высоких качественных показателей при обработке маложестких деталей.
С этой целью были разработаны новые технологические схемы ППД, обеспечивающие интенсификацию напряженного состояния в очаге упругопластической деформации. В практике ППД известны и широко используют две схемы упрочняющей обработки: упрочнение по схеме качения рабочего инструмента (рис. 6, а) и упрочнение по схеме скольжения (рис. 6, б). Последнюю схему значительно реже используют на практике, т.к. трение скольжения в зоне контакта приводит к большим тепловым процессам, а сам инструмент интенсивно изнашивается. Однако если оценить эти две схемы упрочнения с точки зрения механики процесса и возможности деформационного искажения микроструктуры, то обработка по схеме скольжения должна быть более эффективной.
Техническая идея по интенсификации напряженного состояния в очаге деформации заключа-
ется в изменении кинематики рабочего инструмента, которая усиливает искажение зеренной структуры материала. Предлагается вращать деформирующий ролик не относительно горизонтальной оси, а относительно вертикальной (рис. 6, в). В этом случае пластический отпечаток от ролика на поверхности детали представляет собой фигуру в виде эллипса, имеющего большую и малую оси. При вращении ролика вокруг вертикальной оси у- у происходит наложение пластических полей разных ориентаций по направлению, что должно способствовать «перемешиванию» структуры в поверхностном слое.
Если совместить два ролика вместе и вращать их также относительно оси у-у (рис. 6, г), то эффективность обработки будет значительно выше, так как в процессе деформирования участвует не два, а четыре очага деформации на каждый оборот ролика.
На рис. 7 показано влияние схем деформиро-
вания на максимальное эквивалентное остаточное напряжение и компоненты максимального остаточного напряжения образца. При ППД качением (простое обкатывание) происходит минимальное искажение структуры. При условии ППД скольжением возникает большое трение, которое приводит к повышению интенсивности напряжения в зоне деформации. При ППД с вращением ролика относительно своей диаметральной оси (у-у) за счет разных размеров очагов деформации напряжения усиливаются. Эффективный результат получен при ППД с вращением двух роликов относительно оси (у-у). В результате описанной конструкции профиля рабочей части двухрадиусного обкатного ролика металл поверхностного слоя детали при обработке находится в условиях сложного напряженного состояния, испытывает пластическую деформацию с накоплением большого числа искажений.
Рис. 5. Схема процесса осциллирующего выглаживания цилиндрических деталей
Рис. 6. Схемы нагружения при различных условиях контакта с обрабатываемой поверхностью
(х-х, у-у: оси вращения)
Схемы обработки о_\. МПа а_у. МПа а/. МПа
Обкатывание с вращением относительно х-х -335 -356 -79
Обкатывание без вращения -352 -365 -86
1 ролик с вращением относительно у-у -364 -397 -110
2 ролика с вращением относительно у-у -746 -744 -145
Рис. 7. Влияние схем деформирования на максимальные значения эквивалентных остаточных напряжений (а) и компонент максимальных остаточных напряжений образца (б)
Условие контакта и характер взаимодействия деформирующего инструмента с деталью в процессе обработки оказывает большое влияние на перераспределение материала поверхностного слоя. Выявлено, что основными факторами, оказывающими влияние на напряженно-деформированное состояние деталей, являются геометрия, форма, взаимное расположение элементов деформирующего инструмента и их кинематика относительно обрабатываемой детали.
Для отделочно-упрочняющей обработки цилиндрических деталей малой жесткости разработаны новые технологические процессы поверхностного пластического деформирования.
В основе упрочняющих процессов использованы традиционные схемы обработки металлов давлением — калибровка и поперечная прокатка. Новые процессы локального упрочнения деталей
машин построены на изменении кинематики обработки — центробежное упрочнение и упрочнение роликом с изменённой кинематикой вращения. Расчетные данные и экспериментальные исследования показали достаточно высокую эффективность новых способов отделочно-упрочняющей обработки.
1. Одинцов Л.Г. Упрочнение и отделка деталей поверхностным пластическим деформированием. М.: Машиностроение, 1987. 328 с.
2. Зайдес С.А., Забродин В.А., Мураткин В.Г. Поверхностное пластическое деформирование. Иркутск: Изд-во ИГТУ, 2002. 304 с.
3. Суслов А. Г. Качество поверхностного слоя деталей машин. Москва: Машиностроение, 2000. 320 с.
4. Блюменштейн В.Ю., Смелянский В.М. Механика технологического наследования на стадиях обработки и эксплуатации деталей машин. Москва: Машиностроение, 2007. 399 с.
5. Зайдес С.А. Прогрессивные методы обработки металлов давлением в технологии машиностроения II Вестник ИрГТУ. 1997. №1.С. 80-85.
6. Зайдес С.А. Изготовление деталей машин холодным пластическим деформированием II Автоматизация и современные технологии. 1998. № 1. С. 9-11.
7. Зайдес С.А. Охватывающее поверхностное пластическое деформирование. Иркутск: Изд-во ИрГТУ, 2001.311 с.
8. Сегерлинд Л. Применение метода конечных элементов. М.: Мир, 1979. 392 с.
9. Галлагер Р. Метод конечных элементов. М.: Мир, 1984. 430 с.
10. Зайдес С.А. Оценка сходимости метода переменных параметров упругости при решении осесимметричных задач II Перспективные материалы, технологии, конструкции: сб. науч. тр. Красноярск, 1998. Вып. 4. С. 149-154.
11. Зайдес С.А. Остаточные напряжения и качество калиброванного металла. Иркутск: Изд-во Иркутск, гос. ун-та, 1992. 200 с.
12. Пшибыльский В. Технология поверхностной пластической обработки: пер. с польск. М.: Металлургия, 1991.479 с.
13. Дальский А.М., Базаров Б.М., Васильев A.C. Технологическая наследственность в машиностроительном производстве. М.: Изд-во МАИ, 2003. 364 с.
14. Отений Я.Н. Технологическое обеспечение качества деталей машин поверхностным пластическим деформированием: монография. Волгоград: Политехник, 2005. 224 с.
15. Зайдес С.А., Забродин В.А., Мураткин Г.В. Поверхностное пластическое деформирование. Иркутск: Изд-во Иркутск, гос. техн. ун-та, 2002. 304 с.
16. Дрозд М.С., Матлин М.М., Сидякин Ю.И. Инженерные расчеты упругопластической контактной деформации. М.: Машиностроение, 1986. 224 с.
i Не можете найти то, что вам нужно? Попробуйте сервис подбора литературы.
17. Зайдес С.А., Скороходов К.А., Кургузов A.C. Устройство для упрочнения поверхности цилиндрических деталей: а.с. 1719191 СССР, МКИ 3 кл. 24 В 39/04. 4806904/27; заявл. 28.03.96; опубл. 15.03.92. Бюл. №10.
18. Зайдес С.А., Горбунов A.B. Определение механических свойств поверхностного слоя маложестких валов, упрочненных поверхностным пластическим деформированием II Упрочняющие технологии и покрытия. 2015. №3, (123). С. 15-19.
19. Зайдес С.А., Горбунов A.B. Повышение эффективности упрочнения маложестких валов центробежным обкатыванием II Упрочняющие технологии и покрытия. 2015. №4(124). С. 6-13.
20. Поперечно-клиновая прокатка / Андреев Г.В., Клушкин В.А., Макушок Е.М., Сегал В.М., Щукин В.Я. Минск: Наука и техника, 1974.160 с.
21. Щукин В.Я. Основы поперечно-клиновой прокатки/ под ред. A.B. Степаненко. Мн.: Наука и техника, 1986. 223 с.
22. Фам Дак Фыонг, Зайдес С.А., Нгуен Ван Хуан. Определение условий поперечной обкатки при поверхностном пластическом деформировании II Вестник ИрГТУ. 2015. №4. С. 48-52.
23. Зайдес С.А., Фам Дак Фыонг. Аналитический расчет остаточных напряжений при упрочнении цилиндрических деталей поперечной обкаткой II Вестник ИрГТУ.
2015. № 12. С. 40-46.
24. Зайдес С.А., Фам Дак Фыонг. Оценка напряженно-деформированного состояния цилиндрических деталей после поперечной обкатки плоскими плитами II Наукоемкие технологии в машиностроении. 2017. №5 (71). С. 38-43.
25. Зайдес С.А., Фам Дак Фыонг. Оценка качества цилиндрических деталей после поперечной обкаткой плоскими плитами II Упрочняющие технологии и покрытия.
2016. №7(139). С. 14-18.
26. Зайдес С.А., Фам Дак Фыонг. Устройство для обкатывания цилиндрических изделий плоскими инструментами: пат. 2600302 РФ. Опубл. 20.10.2016. Бюл. № 29.
27. Зайдес С.А., Нгуен Ван Хинь. Оценка качества поверхностного слоя при реверсивном поверхностном пластическом деформировании II Вестник ИрГТУ. 2016. № 6. С. 34-40.
28. Зайдес С.А., Нгуен Ван Хинь. Влияние параметров осциллирующего выглаживания на шероховатость упрочненных поверхностей II Вестник ИрГТУ. 2017. Т. 21. №4. С. 22-29.
29. Обработка деталей поверхностным пластическим деформированием: монография / под ред. С.А. Зайдеса. Иркутск: Изд-во ИрГТУ, 2014. 559 с.
30. Шнейдер Ю.Г. Технология финишной обработки давлением: справочник. СПб: Политехника, 1988. 414 с.
31. Фридман. Я.Б. Механические свойства материалов: в 2 ч. М.: Машиностроение, 1974. Ч. 1: Деформация и разрушение. 472 с.
32. Рыжов Э.В., Суслов А.Г., Федоров В.П. Технологическое обеспечение эксплуатационных свойств деталей машин. М.: Машиностроение, 1979.176 с.
33. Смелянский В.М. Механика упрочнения деталей поверхностным пластическим деформированием. М.: Машиностроение. 2002. 299 с.
34. Жасимов М. М. Управление качеством деталей при поверхностном пластическом деформировании. Алма-Ата: Наука, 1986. 205 с.
35. Зайдес С.А., Нгуен Ван Хинь. Влияние параметров осциллирующего выглаживания на шероховатость упрочненных поверхностей II Вестник ИрГТУ. 2017. № 4. С. 22-29.
Поступила 02.03.18 Принята в печать 07.05.18
INFORMATION ABOUT THE PAPER IN ENGLISH
NEW SURFACE PLASTIC DEFORMATION TECHNIQUES IN THE MANUFACTURE OF MACHINE PARTS
Semen A. Zaydes — DSc (Eng.), Professor, Head of Department of Mechanical Engineering Technologies and Materials Irkutsk National Research Technical University. E-mail: zsa@istu.edu
Surface plastic deformation (SPD) serves as an efficient finishing and hardening technique in machine part manufacturing. When hardening low-rigidity cylindrical parts, such as shafts and axes, the conventional SPD techniques cannot offer any new opportunities. To obtain high-quality billets from calibrated steel, a new envelope SPD technique was developed that uses an annular die indenter as a working tool. Using the new technique for bar hardening ensures a con-sistent stress state along the length of the workpiece at a high strain rate. On the basis of the the-ory of small elastoplastic strains and the finite element method, a mathematical model of the en-velope SPD process was built. Such model can help determine current and residual stresses in any point of the stressed body. To ensure a stable percentage reduction of area that would not depend on the tolerance zone of the machining size, a centrifugal roller was developed which creates a stable working pressure in the deformation zone. In this arrangement the workpiece moves axially while the working tool rotates. In practice it is nearly impossible to use conven-tional hardening techniques for small low-rigidity parts or short cylindrical parts such as pins and rollers. Transverse flat plate burnishing is proposed for such parts, which does not only offer high productivity, but also greatly improves the surface layer. An oscillatory burnishing process was developed to improve the tool durability and to obtain a regular microto-pography of the hardened surface. Intensified stress state, which is necessary to reduce the radial loads when working low-rigidity parts, can be achieved due to a new kinematics of the burnishing tool. Sur-face plastic deformation under constrained fixing and/or loading conditions offers a new process that ensures more intense stresses in the elastoplastic deformation zone.
Keywords: Surface plastic deformation, oscillatory burnishing, centrifugal finishing, envelope hardening, transverse burnishing.
1. Odintsov L.G. Uprochnenie i otdelka detaley poverkh-nostnym plasticheskim deformirovaniem [Hardening and finishing of machine parts through surface plastic deformation], Moscow: Mashinostroenie, 1987, 328 p. (In Russ.)
2. Zaides S.A., Zabrodin V.A., Muratkin V.G. Poverkhnostnoe plasticheskoe deformirovanie [Surface plastic deformation], Irkutsk: Publishing House of Irkutsk State Technical University, 2002, 304 p. (In Russ.)
3. Suslov A.G. Kachestvo poverkhnostnogo sloya detaley mashin [Surface layer quality in machine components], Moscow: Mashinostroenie, 2000, 320 p. (In Russ.)
4. Blyumenshtein V.Yu., Smelyansky V.M. Mekhanika tekhnologicheskogo nasledovaniya na stadiyakh obrabotki i ekspluatatsii detaley mashin [The mechanics of technological heredity in machine part finishing and operation], Moscow: Mashinostroenie, 2007, 399 p. (In Russ.)
5. Zaides S.A. Advanced metal forming techniques in machine building. Vestnik IrGTU [Proceedings of Irkutsk State Technical University], 1997, no. 1, pp. 80-85. (In Russ.)
6. Zaides S.A. Manufacture of machine parts through cold plastic deformation. Avtomatizatsiya i sovremennye tekhnologii [Automation and advanced technology], 1998, no. 1, pp. 9-11. (In Russ.)
7. Zaides S.A. Okhvatyvayushchee poverkhnostnoe plasticheskoe deformirovanie [Envelope burnishing], Irkutsk: Publishing House of Irkutsk State Technical University, 2001, 311 p. (In Russ.)
8. Segerlind L. Primenenie metoda konechnykh elementov [Applied finite element analysis], Moscow: Mir, 1979, 392 p. (In Russ.)
9. Gallagher R. Metod konechnykh elementov [Finite element analysis], Moscow: Mir, 1984, 430 p. (In Russ.)
10. Zaides S.A. Convergence analysis for the variable elasticity parameters method when solving axially symmetric problems. Perspektivnye materialy, tekhnologii, kon-struktsii: sb. nauch. tr. [Innovative materials, technologies, structures: Research papers], Krasnoyarsk, 1998, iss. 4, pp. 149-154. (In Russ.)
11. Zaides S.A. Ostatochnye napryazheniya i kachestvo kali-brovannogo metalla [Residual stresses and the quality of calibrated steel], Irkutsk: Publishing House of Irkutsk State University, 1992, 200 p. (In Russ.)
12. Przybylski V. Tekhnologiya poverkhnostnoy plasticheskoy obrabotki: per. s polsk. [The process of surface plastic working: Translated from Polish], Moscow: Metallurgiya, 1991,479 p. (In Russ.)
13. Dalsky A.M., Bazarov B.M., Vasiliev AS. Tekhnolog-icheskaya nasledstvennost v mashinostroitelnom proizvod-stve [Technological heredity in machine building], Moscow: Publishing House of Moscow Aviation Institute, 2003, 364 p. (In Russ.)
14. Oteniy A.N. Tekhnologicheskoe obespechenie kachestva detaley mashin poverkhnostnym plasticheskim deformirovaniem: monografiya [Securing the quality of machine components through the application of surface plastic deformation: monograph], Volgograd: Politekhnik, 2005, 224 p. (In Russ.)
15. Zaides S.A., Zabrodin V.A., Muratkin G.V. Poverkhnostnoe plasticheskoe deformirovanie [Surface plastic deformation], Irkutsk: Publishing House of Irkutsk State Technical Uni-
versity, 2002, 304 p. (In Russ.)
16. Drozd M.S., Matlin M.M., Sidyakin Yu.l. Inzhenernye raschety uprugoplasticheskoy kontaktnoy deformatsii [Engineering analysis of elastoplastic contact deformation], Moscow: Mashinostroenie, 1986, 224 p. (In Russ.)
17. Zaides S.A., Skorokhodov K.A., KurguzovA.S. Ustroystvo dlya uprochneniya poverkhnosti tsilindricheskikh detaley [Machine for surface hardening of cylindrical parts]. Certificate of Authorship No. 1719191. Applied: 28.03.96. Published: 15.03.92. Bulletin No. 10.
18. Zaides S.A., Gorbunov A.V. Analysing the mechanical properties of the surface layer in low-rigidity shafts hardened by burnishing. Uprochnyayushchie tekhnologii i pokrytiya [Hardening technology and coatings], 2015, no. 3, (123), pp. 15-19. (In Russ.)
19. Zaides S.A., Gorbunov A.V. Hardening of low-rigidity shafts optimized through centrifugal burnishing. Uprochnyayushchie tekhnologii i pokrytiya [Hardening technology and coatings], 2015, no. 4 (124), pp. 6-13. (In Russ.)
20. Andreev G.V., Klushkin V.A., Makushok E.M., Segal V.M., Shchukin V.Ya. Poperechno-klinovaya prokatka [Cross-wedge rolling], Minsk: Nauka i tekhnika, 1974,160 p. (In Russ.)
21. Shchukin V.Ya. Osnovy poperechno-klinovoy prokatki [Fundamentals of cross-wedge rolling], Ed. by A.V. Ste-panenko. Minsk: Nauka i tekhnika, 1986, 223 p. (In Russ.)
22. Pham Dac Phuong, Zaides S.A., Nguyen Van Huan. Determination of transverse burnishing conditions under surface plastic deformation. Vestnik IrGTU [Proceedings of Irkutsk State Technical University], 2015, no. 4, pp. 48-52. (In Russ.)
23. Zaides S.A., Pham Dac Phuong. Analytical calculation of residual stresses when hardening cylindrical parts by transverse burnishing. Vestnik IrGTU [Proceedings of Irkutsk State Technical University], 2015, no. 12, pp. 40-46. (In Russ.)
24. Zaides S.A., Pham Dac Phuong. Analysis of the stressstrain state of cylindrical parts subjected to transverse flat plate burnishing. Naukoemkie tekhnologii v mashi-nostroenii [Knowledge intensive technology in machine building], 2017, no. 5 (71), pp. 38-43. (In Russ.)
25. Zaides S.A., Pham Dac Phuong. Analysing the quality of cylindrical parts subjected to transverse flat plate burnishing. Uprochnyayushchie tekhnologii i pokrytiya [Hardening technology
and coatings], 2016, no. 7 (139), pp. 14-18. (In Russ.)
26. Zaides S.A., Pham Dac Phuong. Ustroystvo dlya obkatyvaniya tsilindricheskikh izdeliy ploskimi instrumentami [Machine for rolling cylindrical parts with flat tools]. Patent RF, no. 2600302, 2016.
27. Zaides S.A., Nguyen Van Hinh. Analysing the quality of the surface layer under reversible surface plastic deformation. Vestnik IrGTU [Proceedings of Irkutsk State Technical University], 2016, no. 6, pp. 34-40. (In Russ.)
28. Zaides S.A., Nguyen Van Hinh. Effect of the oscillatory burnishing regimes on the roughness of hardened surfaces. Vestnik IrGTU [Proceedings of Irkutsk State Technical University], 2017, vol. 21, no. 4, pp. 22-29. (In Russ.)
29. Obrabotka detaley poverkhnostnym plasticheskim deformi-rovaniem: monografiya [Use of surface plastic deformation as a finishing technique for machine parts: monograph], Ed. by S.A. Zaides. Irkutsk: Publishing House of Irkutsk State Technical University, 2014, 559 p. (In Russ.)
30. Schneider Yu.G. Tekhnologiya finishnoy obrabotki davleniem: spravochnik [The process of steel part finishing: Handbook], Saint Petersburg: Politekhnika, 1988, 414 p. (In Russ.)
31. Fridman Ya.B. Mekhanicheskie svoystva materialov: v 2 ch. [Mechanical properties of materials: in two parts], Moscow: Mashinostroenie, 1974. Part 1: Deformation and fracture. 472 p. (In Russ.)
32. Ryzhov E.V., Suslov A.G., Fedorov V.P. Tekhnolog-icheskoe obespechenie ekspluatatsionnykh svoystv detaley mashin [Process parameters securing the performance of machine parts], Moscow: Mashinostroenie, 1979, 176 p. (In Russ.)
33. Smelyansky V.M. Mekhanika uprochneniya detaley poverkhnostnym plasticheskim deformirovaniem [The mechanics of machine part hardening through surface plastic deformation], Moscow: Mashinostroenie, 2002,299 p. (In Russ.)
34. Zhasimov M.M. Upravlenie kachestvom detaley pri pov-erkhnostnom plasticheskom deformirovanii [Quality control of machine parts subjected to surface plastic deformation], Alma-Ata: Nauka, 1986, 205 p. (In Russ.)
35. Zaides S.A., Nguyen Van Hinh. Effect of the oscillatory burnishing regimes on the roughness of hardened surfaces. Vestnik IrGTU [Proceedings of Irkutsk State Technical University], 2017, no. 4, pp. 22-29. (In Russ.)
Received 02/03/18 Accepted 07/05/18
Образец для цитирования
Применение показателей PMV и PPD для прогнозирования оценки пассажирами метрополитена степени теплового комфорта или дискомфорта в различных температурных условиях Текст научной статьи по специальности «Энергетика и рациональное природопользование»
РАСЧЕТНЫЙ МЕТОД П.О. ФАНГЕРА / ПОКАЗАТЕЛИ PMV И PPD / МИКРОКЛИМАТ ВАГОНОВ МЕТРОПОЛИТЕНА / ТЕМПЕРАТУРНЫЙ КОМФОРТ / СЕЗОНЫ ГОДА / ОСОБЫЕ ТРЕБОВАНИЯ К МИКРОКЛИМАТУ / COMPUTATIONAL P.O. FANGER METHOD / PMV AND PPD INDICES / MICROCLIMATE IN THE CARRIAGES OF THE METRO TRAIN / THERMAL COMFORT / SEASONS OF THE YEAR / SPECIAL REQUIREMENTS FOR MICROCLIMATE
Аннотация научной статьи по энергетике и рациональному природопользованию, автор научной работы — Лексин Александр Георгиевич, Евлампиева Марина Николаевна, Минеева Надежда Ивановна, Тимошенкова Екатерина Викторовна
Для прогнозирования оценки пассажирами различных микроклиматических ситуаций в вагонах метрополитена использовался расчетный метод П.О. Фангера. Установлено, что показатели PMV (ожидаемая средняя оценка) и PPD (ожидаемый процент недовольных) могут быть полезными для того, чтобы проверить, насколько удовлетворяют заданные параметры температурной среды в вагонах метрополитена требованиям теплового комфорта пассажиров в различные сезоны года.
i Надоели баннеры? Вы всегда можете отключить рекламу.
Похожие темы научных работ по энергетике и рациональному природопользованию , автор научной работы — Лексин Александр Георгиевич, Евлампиева Марина Николаевна, Минеева Надежда Ивановна, Тимошенкова Екатерина Викторовна
Построение матриц изокомфортных значений параметров микроклимата
Оценка теплового комфорта в помещениях на основе анализа результатов математического моделирования
Обоснование и расчет эквивалентных параметров теплового комфорта помещения
Состояние микроклимата в вагонах метрополитена в летний период года
Исследование возможности групповой оценки теплового комфорта по теории Фангера применительно ко множеству лиц с разными трудовыми показателями
i Не можете найти то, что вам нужно? Попробуйте сервис подбора литературы.
i Надоели баннеры? Вы всегда можете отключить рекламу.
APPLICATION OF PMV AND PPD INDICES TO PREDICT HOW METRO PASSENGERS EVALUATE THE GRADE OF THERMAL COMFORT OR DISCOMFORT IN DIFFERENT TEMPERATURE CONDITIONS
The computational P.O. Fanger method was used for the prediction of the Passengers’ Evaluation of the different microclimatic situations in carriages of the Metro train. It was shown that the change of the Predicted Mean Vote (PMV) and Predicted Percentage Dissatisfied (PPD) indices can be useful for the inspection of that how set-up parameters of the thermal environment meet specifications for the thermal comfort for passengers in different seasons of the year.
Текст научной работы на тему «Применение показателей PMV и PPD для прогнозирования оценки пассажирами метрополитена степени теплового комфорта или дискомфорта в различных температурных условиях»
ledstviy virusnogo gepatita u rabochikh khimicheskikh predpri-yatiy]. Diss. Moscow; 1984 (in Russian).
45. Churilov A.E. Changes tissues of the mouth and teeth with chronic exposure to nitrogen oxides and nitric acid vapors [Izmeneniya tkaney polosti rta i zubov pri khronicheskom vozdeystvii okislov azota i parov azotnoy kisloty]. Diss. Omsk; 1974 (in Russian).
46. Fedorov A.A., Gromov A.S. Status of gastroduodenal system and the level of gastrointestinal hormones in workers exposed to fluorine compounds . Meditsina truda i promyshlennaya ekologiya. 2007; 3: 3l-4 (in Russian).
47. Kordemskaya N.I., Ukhabov V.M., Isaeva N.V Immunological parameters and compromise a hepatobiliary among employees for the production of ammonia and urea . In: Proceedings of the III International scientific-practical conference of students and young scientists [Materialy III Mezhdunarodnoy nauchno-prak-ticheskoy konferentsii studentov, aspirantov i molodykh uche-nykh]. Perm’; 2005 (in Russian).
48. Fridlyand I.G. Value of unfavorable factors in the occurrence and progression of certain diseases [Znachenie neblagopriyatnykh
proizvodstvennykh faktorov v vozniknovenii i techenii nekotorykh zabolevaniy]. Leningrad: Meditsina; 1966 (in Russian).
49. Martynov A.P. Morbidity with temporary disability in workers of chemical production . Gigiena truda. 1957; 4: 23-8 (in Russian).
50. Kopanitsa I.R. Medical and social aspects of the incidence of gastric ulcer and duodenal ulcer in steel production workers and ways of its prevention. Diss. Kursk; 2005 (in Russian).
51. Sitdykov R . K . Ulcer among the staff of the criminal police and the prognosis of the disease Yazvennaya bolezn ’ u sotrudnikov kriminal’noy militsii iprognozirovanie techeniya zabolevaniya]. Diss. Saratov; 2004 (in Russian).
52. Tsybyrne I. Prevention of relapse of gastric ulcer and duodenal ulcer in industrial workers . Vrach. 2002; 5: 46-7. (in Russian)
53. Liu D.Y., Gao A.N., Tang G.D., Yang W.Y., Qin J., Wu X.G. et al . Relationship between onset of peptic ulcer and meteorological factor. World J. Gastroenterol. 2006; 12(9): 1463-7.
54. Cao Xiao-end, Li Zhaoshen, Zhan Xian-bao et al. Di-er junyi dax-ue xuebao . Acad. J. Second. Mil. Med. Univ. 2006; 27(8): 863-6.
Поступила 02.06.13 Received 02.06.13
© КОЛЛЕКТИВ АВТОРОВ, 2014 УДК 613.5:656
Лексин А.Г., ЕвлампиеваМ.Н., Минеева Н.И., Тимошенкова Е.В.
ПРИМЕНЕНИЕ ПОКАЗАТЕЛЕЙ PMV И PPD ДЛЯ ПРОГНОЗИРОВАНИЯ ОЦЕНКИ
пассажирами метрополитена степени теплового комфорта или дискомфорта в различных температурных условиях
ФГУП «Всероссийский НИИ железнодорожной гигиены» Роспотребнадзора, 125438, Москва
Для прогнозирования оценки пассажирами различных микроклиматических ситуаций в вагонах метрополитена использовался расчетный метод П.О. Фангера. Установлено, что показатели PMV (ожидаемая средняя оценка) и PPD (ожидаемый процент недовольных) могут быть полезными для того, чтобы проверить, насколько удовлетворяют заданные параметры температурной среды в вагонах метрополитена требованиям теплового комфорта пассажиров в различные сезоны года.
Ключевые слова: расчетный метод П.О. Фангера; показатели PMV и PPD; микроклимат вагонов метрополитена; температурный комфорт; сезоны года; особые требования к микроклимату.
A.G. Leksin, M.N. Evlampieva, N.I. Mineeva, E.V Timoshenkova — APPLICATION OF PMV AND PPD INDICES TO PREDICT HOW METRO PASSENGERS EVALUATE THE GRADE OF THERMAL COMFORT OR DISCOMFORT IN DIFFERENT TEMPERATURE CONDITIONS
The All-Russian Research Institute ofRailway Hygiene of the Federal Service for Supervision of Consumer Rights Protection and Human Welfare, Moscow, Russian Federation, 115054
The computational P.O. Fanger method was used for the prediction of the Passengers’ Evaluation of the different microclimatic situations in carriages of the Metro train. It was shown that the change of the Predicted Mean Vote (PMV) and Predicted Percentage Dissatisfied (PPD) indices can be useful for the inspection of that how set-up parameters of the thermal environment meet specifications for the thermal comfort for passengers in different seasons of the year.
Key words: computational P. O. Fanger method, PMV and PPD indices, microclimate in the carriages of the Metro train, thermal comfort, seasons of the year, special requirements for microclimate .
В задачу настоящей работы входило использование расчетного метода, предложенного д-ром П.О. Фанге-ром (Международный центр по проблемам внутренней среды помещений и энергетике, Датский технологический университет) и утвержденного ГОСТом Р ИСО 7730-2009 [1, 2], для прогнозирования оценки степени температурного комфорта или дискомфорта в той или иной микроклиматической ситуации у людей в закрытых помещениях, в частности в вагонах метрополитена.
В настоящее время метод П.О. Фангера получил широкую известность во всем мире и в конечном счете стал
основой ряда нормативных документов, определяющих расчет проектируемых и оценку действующих систем микроклимата в Европе и США.
За основу метода взято известное в физиологии терморегуляции положение, заключающееся в том, что общие температурные ощущения человека в конечном счете связаны с тепловым балансом между теплопродукцией человека и его суммарными теплопотерями (по различным каналам). Если теплопродукция человека превышает его теплопотери, происходит нагревание организма, что выражается в ощущениях «тепло», «жар-
[гиена и санитария 3/2014
ко» и т. п. В обратном случае происходит охлаждение, проявляющееся ощущениями «прохладно», «холодно».
Указанные балансные соотношения описываются уравнениями, устанавливающими связь между следующими величинами: теплопродукции (физическая активность человека), теплоизоляции его одежды, температуры воздуха, среднего теплового излучения (температура ограждений), скорости движения и влажности воздуха. В ходе решения балансных соотношений методом итерации рассчитываются температура поверхности одежды и коэффициент конвективного теплообмена.
Если имеются результаты измерений и (или) расчетов этих величин, по формуле Фангера можно спрогнозировать теплоощущение человека в той или иной температурной ситуации путем расчета ожидаемой средней оценки (показатель PMV — Predicted Mean Vote).
Таким образом, показатель PMV — прогнозируемая средняя оценка, с помощью которой определяют среднее значение чувствительности к температуре большой группы людей по 7-балльной шкале в диапазоне от -3 до +3, где значение -3 соответствует ощущению человеком холода, значение 0 отражает нейтральное ощущение, а значение +3 — ощущение жары (см. таблицу).
Данный метод позволяет вводить более тонкую градацию теплоощущений, сохраняя дробные части, получающиеся в результате расчетов показателя PMV.
Наряду с показателем PMV практически всегда приводится прогнозируемый процент недовольных (показатель PPD — Predicted Percentage Dissatisfied), который рассчитывается на основе показателя PMV и позволяет получить информацию о температурном дискомфорте на основе прогнозируемого процента людей, которым слишком тепло или прохладно в конкретной тепловой среде1 .
Тепловая среда считается приемлемой, когда таковой ее считают 80% людей (значение индекса PPD), присутствующих в помещении, что по критерию Фангера соответствует значению индексов PMV в диапазоне от -0,5 до +0,5. При этом важно отметить, что при индексе PMV нулевого уровня индекс PPD составит 5%. Это означает, что всегда, в любой ситуации имеется процент недовольных микроклиматом людей.
Физиологические механизмы данного явления, помимо предложенных Фангером (индивидуальные особенности исследуемых, адаптация к температурным условиям в местах проживания и т.п.), обнаружены нами в экспериментах с использованием метода непрерывной динамической термометрии кожи в строго регулируемых температурных условиях камеры микроклимата. Оказалось, что в комфортном и относительно стабильном тепловом состоянии исследуемых они периодически сообщали о том, что им комфортно или стало теплее или прохладнее. Изменения теплоощущений по времени совпадали с изменением температуры кожи на дистальных отделах конечностей, т. е. с расширением или сужением периферических сосудов. Указанные колебания температуры кожи относительно определенного установочного уровня происходили постоянно в течение всего периода пребывания человека в зоне нейтральных температур и сопровождались изменением теплоощущений в зависимости от того, в какой фазе находится в данный момент колебание сосудистого тонуса и соответственно
1Полностью формулы расчета показателей PMV и PPD и справочные приложения приведены в ГОСТ Р ИСО 7730-2009.
Показатель PMV, баллы Ощущения человека
+1 Немного тепло
-1 Немного прохладно
температуры кожи: при повышении температуры кожи появлялось ощущение общего потепления, при понижении — ощущение прохлады и т. п.
Поскольку доказано, что общие теплоощущения связаны с тонусом кожных сосудов, из-за специфики работы терморегуляторных вазомоторных механизмов в условиях температурного комфорта даже у одного и того же человека не может быть постоянного ощущения термонейтральности [3, 4].
Для прогнозирования оценки пассажирами микроклимата в вагонах метрополитена, т. е. для расчетов значений индексов PMV и PPD, приняты следующие исходные данные:
— теплопродукция среднестатистического пассажира массой тела 70 кг и ростом 1,7 м составляет 66 Вт/м2 [5];
для зимнего периода:
— средняя теплоизоляция одежды человека в данный период — 2,5 кло [6];
— средняя температура воздуха в салоне вагона метрополитена в данный период может лежать в диапазоне от 12 до 26°С в зависимости от наружных погодных условий, температуры на станциях и в тоннелях, наполняемости салона пассажирами;
— средняя температура излучения (температура стен салона) аналогична изменению средней температуры воздуха, поэтому в данный период года она может лежать в диапазоне от 12 до 28°С в зависимости от наружных погодных условий, от температур на станциях и в тоннелях;
— подвижность воздуха в салоне вагона метрополитена составляет 0,1 м/с;
— относительная влажность воздуха в салоне метрополитена для данного периода — 30%;
для переходного периода года:
— средняя теплоизоляция одежды человека в данный период составляет 1,5 кло [6];
— средняя температура воздуха в салоне вагона метрополитена в данный период может лежать в диапазоне от 12 до 26°С в зависимости от наружных погодных условий, температур на станциях и в тоннелях, наполняемости салона пассажирами;
— средняя температура излучения (температура стен салона) аналогична изменению средней температуры воздуха, поэтому в данный период года она может лежать в диапазоне 12-28°С;
— подвижность воздуха в салоне вагона метрополитена составляет 0,1 м/с;
— относительная влажность воздуха в салоне метрополитена для данного периода — 30%;
для летнего периода года:
— средняя теплоизоляция одежды человека в данный период составляет 0,6 кло [6];
Значения индексов PMV и PPD в зависимости от температуры воздуха в салоне и теплоизоляции одежды пассажиров.
I — теплоизоляция зимней одежды — 2,5 кло, подвижность воздуха — 0,1 м/с; II — теплоизоляция одежды переходного сезона — 1,5 кло, подвижность воздуха — 0,1 м/с; III — теплоизоляция летней одежды — 0,6 кло, подвижность воздуха — 0,1 м/с; IV — теплоизоляция летней одежды — 0,6 кло, подвижность воздуха — 0,4 м/с.
— средняя температура воздуха в салоне вагона метрополитена в данный период может лежать в диапазоне от 20 до 35°С в зависимости от наружных погодных условий, температуры на станциях, в тоннелях, наполняемости салона пассажирами с учетом наличия системы кондиционирования воздуха;
— средняя температура излучения (температура стен салона) близка к средней температуре воздуха, поэтому в данный период года она может лежать в диапазоне от 20 до 35°С;
— подвижность воздуха в салоне вагона метрополитена принята в расчет в двух вариантах: 0,1 и 0,4 м/с;
— относительная влажность воздуха в салоне метрополитена составляет 60%.
Результаты расчетов индексов PMV и PPD представлены на рисунке.
Оказалось, что в зимний период пассажиры в зимней одежде ощущают себя достаточно комфортно в салонах при средних температурах от 12 до 17°С: индекс PMV составил 0,5, доля недовольных тепловой окружающей средой PPD — 5-10%.
За пределами данного температурного диапазона, т.е. при температуре воздуха в салоне > 17°С, наблюдается увеличение доли недовольных пассажиров (от 10 до 96%) с ощущениями «тепло», «жарко».
В переходный период года пассажиры в демисезонной одежде ощущают себя вполне комфортно в салонах при температурах от 16 до 22°С: индекс PMV составил 0,5, доля недовольных тепловой окружающей средой PPD — 5-10%.
При температурах воздуха в салоне от 12 до 16°С имеется 10-40% недовольных пассажиров, индекс PMV лежит в пределах от -0,5 до -1,2.
За пределами комфортного температурного диапазона, т.е. при температуре воздуха в салоне > 22°С, доля недовольных пассажиров постепенно увеличивается (от 10 до 96%).
В летний период пассажиры в летней одежде ощущают себя достаточно комфортно в салонах при температурах от 22,8 до 26°С (при подвижности воздуха 0,1 м/с), при температурах от 24,5 до 27,2°С (при подвижности воздуха 0,4 м/с) индекс PMV составляет 0,5, доля недовольных тепловой окружающей средой PPD — 5-10%.
При температурах воздуха в салоне от 20 до 22°С (при подвижности воздуха 0,1 м/с), при температурах от 20 до 24,2°С (при подвижности воздуха 0,4 м/с) 10-50% пассажиров имеют ощущения «немного прохладно», «прохладно», индекс PMV лежит в пределах от -0,5 до -2.
Вне зависимости от сезона года и соответственно теплоизоляции одежды при температуре воздуха в салоне > 28°С наблюдается резкое увеличение доли до 99% недовольных пассажиров с ощущениями «жарко», что полностью совпадает с материалами, приведенными в ГОСТ P ИСО 10551-07 [7].
Таким образом, с помощью метода расчета индексов PMV и PPD возможна оценка влияния окружающей тепловой среды на пассажиров в целом и могут быть определены температурные границы, в которых пассажиры, находящиеся в салоне вагона метрополитена, будут ощущать себя достаточно комфортно в различные периоды года.
Однако следует отметить, что температурные условия, при которых средний здоровый человек имеет комфортные теплоощущения, не всегда могут быть подходящими для людей с особыми требованиями или ограниченными возможностями. Так, люди с физическими ограничениями, использующие технические
[гиена и санитария 3/2014
вспомогательные средства (инвалиды-колясочники), обычно имеют невысокий уровень теплопродукции из-за низкой физической активности. При этом им трудно изменять свой уровень активности или переодеться. Пожилые люди также малоактивны, имеют низкую скорость обмена веществ. Кроме того, исследования выявили у пожилых людей замедление терморегуляторных вазомоторных реакций и ослабление чувствительности к температуре.
Показатели PMV и РРD получены из теоретического уравнения и на основе экспериментальных данных исследования большой группы людей. Группа в основном состояла из совершеннолетних молодых и здоровых людей, однако в ней представлены люди и более старшего возраста, но не пожилые. Поэтому методом Фангера, приведенным в ГОСТ Р ИСО 7730-2009, без некоторых поправок невозможно точно спрогнозировать чувствительность к тепловой среде инвалидов и пожилых людей с ограниченными возможностями. При использовании метода Фангера для пожилых людей и инвалидов с нарушениями терморегуляторных реакций следует применять при расчетах более низкий уровень теплопродукции (не более 58 Вт/м2), а для инвалидов-колясочников учитывать показатель теплоизоляции инвалидной коляски (0,1-0,2 кло) и т. п. [8].
Поскольку система терморегуляции у такой категории людей не производит необходимой компенсации, если температура окружающей среды отклоняется от комфортной, для пожилых людей и людей с физическими недостатками важно, чтобы температура окружающей среды была строго ограничена и максимально близка к верхней границе комфортной зоны (0 > PMV > + 0,5) [8].
Выводы. 1. Показатели PMV и PPD могут применяться для того, чтобы проверить, удовлетворяют ли выявленные при испытаниях параметры тепловой среды критериям комфорта.
2. Задавая PMV = 0, можно использовать уравнение Фангера для прогнозирования сочетания активности, одежды и параметров среды, которые обеспечивают комфортные (термонейтральные) тепловые ощущения, при оценке конкретных систем кондиционирования помещений с разным целевым назначением с учетом нормативных требований по микроклимату.
3. Применение (расчеты) показателей PMV и PPD может быть полезным для более тонкого регулирования работы систем поддержания микроклимата в пассажирских вагонах в целях повышения степени комфортности проезда железнодорожным транспортом или метрополитеном для людей с особыми требованиями или ограниченными возможностями.
1. Национальный стандарт РФ ГОСТ Р ИСО 7730-2009. Эргономика термальной среды. Аналитическое определение и интерпретация комфортности теплового режима с использованием расчетов показателей PMV и РРD и критериев локального теплового комфорта. М.: Стандартин-форм; 2011.
2. Fanger P.O. Thermal comfort. Analysis and application in environmental engineering. Copenhagen; 1970.
3. Минут-Сорохтина О.П. Термическая чувствительность, периферические терморецепторы. В кн.: Кандрор И.С., Иванов К.П., Минут-Сорохтина О.П., Майстрах Е.В. Руководство по физиологии. Физиология терморегуляции. Л.: Наука; 1984: 29-53.
4. Евлампиева М.Н. Теплоощущение и терморегуляторные сосудистые реакции у человека. Бюллетень экспериментальной биологии и медицины. 1975; 10: 10-2.
5. Кандрор И.С. Терморегуляция у человека при мышечной работе. В кн.: Кандрор И.С. Иванов К.П., Минут-Сорохтина О.П., Майстрах Е.В. Руководство по физиологии. Физиология терморегуляции. Л.: Наука; 1984: 139-80.
6. Кандрор И.С., Демина Д.М., Ратнер Е.М. Физиологические принципы санитарно-климатического районирования территории СССР. М.: Медицина; 1974.
7 . Национальный стандарт РФ ГОСТР ИСО 10551-2007. Эргономика термальной среды. Определение влияния тепловой окружающей среды с использованием шкал субъективной оценки (Приложение В, раздел В4 «Тепловой перегрев в общественном транспорте»). М.: Стандартинформ; 2008.
8. Национальный стандарт РФ ГОСТ Р 53453 — 2009/ISO/TS 14415:2005. Эргономика термальной среды. Применение требований стандартов к людям с особыми требованиями. М.: Стандартинформ; 2010.
i Не можете найти то, что вам нужно? Попробуйте сервис подбора литературы.
1. The National Standard of Russia GOST R ISO 7730-2009. Ergonomics of the thermal environment. Analytical determination and interpretation of thermal comfort using calculation mode of the PMV and PPD indices and local thermal comfort criteria [Natsional’nyy standart RF GOSTR ISO 7730-2009. Ergonomi-ka termal’noy sredy. Analiticheskoe opredelenie i interpretatsi-ya komfortnosti teplovogo rezhima s ispol’zovaniem raschetov pokazateley PMV i RRD i kriteriev lokal’nogo teplovogo kom-forta]. Moscow: Standartinform; 2011. (in Russian)
2. Fanger P.O. Thermal comfort. Analysis and application in environmental engineering. Copenhagen; 1970.
3. Minut-Sorokhtina O.P Thermal sensitivity, peripheral thermoreceptors. In: Kandror I.S., Ivanov K.P., Minut-Sorokhtina O.P, Maistrakh E . V Guide physiology. Physiology of thermoregulation [Rukovodstvo po fiziologii. Fiziologiya termoregulyatsii]. Leningrad: Nauka; 1984: 29-53.
4. Evlampieva M.N. Teplooschuschenie and thermoregulatory vascular reactions in humans . Byulleten ’eksperimental’noy biologii i meditsiny. 1975; 10: 10-2.
5. Kandror I.S. Thermoregulation in humans during muscular work. In: Kandror I.S., Ivanov K.P., Minut-Sorokhtina O.P., Maistrakh E V Guide physiology. Physiology of thermoregulation [Ruko-vodstvo po fiziologii. Fiziologiya termoregulyatsii]. Leningrad: Nauka; 1984: 139-80.
6. Kandror I.S., Demina D.M., Ratner E.M. Physiological principles of sanitary-climatic regions of the USSR. [Fiziologicheskie printsipy sanitarno-klimaticheskogo raionirovaniya territorii SSSR]. Moscow: Meditsina; 1974.
7 . Russian National Standard GOSTR ISO 10551-2007. Ergonomics of the thermal environment. Determination of the effect of thermal environment using subjective judgment scales (Appendix B, Section B4 «Thermal overheating in public transport”) [Natsional’nyi standart RF GOSTR ISO 10551-2007. Ergono-mika termal’noi sredy. Opredelenie vliyaniya teplovoi okruzh-ayushchei sredy s ispol’zovaniem shkal sub”ektivnoi otsenki (Prilozhenie V, razdel V4 «Teplovoi peregrev v obshchestvennom transporte»)]. Moscow: Standartinform; 2008.
8. Russian National Standard GOST R 53453 — 2009/ISO/TS 14415:2005. Ergonomics of the thermal environment. Application of standards requirements for people with special needs [Natsional’nyi standart RF GOST R 53453 — 2009/ISO/TS 14415:2005. Ergonomika termal’noi sredy. Primenenie trebo-vanii standartov k lyudyam s osobymi trebovaniyami]. Moscow: Standartinform; 2010.
Поступила 30.07.13 Received 30.07.13